


Branschnyheter
Hem / Nyheter / Branschnyheter / CNC-bearbetningscentra förklaras: typer, nyckelspecifikationer och hur man väljer
CNC-bearbetningscentra förklaras: typer, nyckelspecifikationer och hur man väljer
 2026.09.23
 Branschnyheter
En bearbetningsentreprenör gav oss en gång en offert på 2 000 pumphus med ett enkelt krav: ±0,008 mm håltolerans, dokumenterad på varje del. Butikens manuella kvarnar kunde nå den siffran en bra dag, men inte skift efter skift, och inte med de mätprotokoll som kunden krävde. Beställningen gick till en butik som driver CNC-bearbetningscenter. Ägarens fråga efteråt var precis den som varje köpare borde ställa: vilken typ av bearbetningscenter behöver jag egentligen, och vilka specifikationer egentligen avgör om det kommer att tjäna pengar?
Vad definierar ett CNC-bearbetningscenter?
Placera ett bearbetningscenter bredvid en CNC-fräsmaskin på ett verkstadsgolv och den synliga skillnaden är den automatiska verktygsväxlaren (ATC). Ett CNC-bearbetningscenter är en datornumeriskt styrd verktygsmaskin designad för att utföra fräsning, borrning, borrning, gängning och brotschning i en uppsättning, dra verktyg från ett magasin och byta dem utan operatörens händer. Denna förmåga förvandlar en skäroperation med ett verktyg till en sekventiell process: maskinen kan vända mot delen, borra dess hål, borra de kritiska diametrarna och knacka på gängorna – allt i en programcykel.
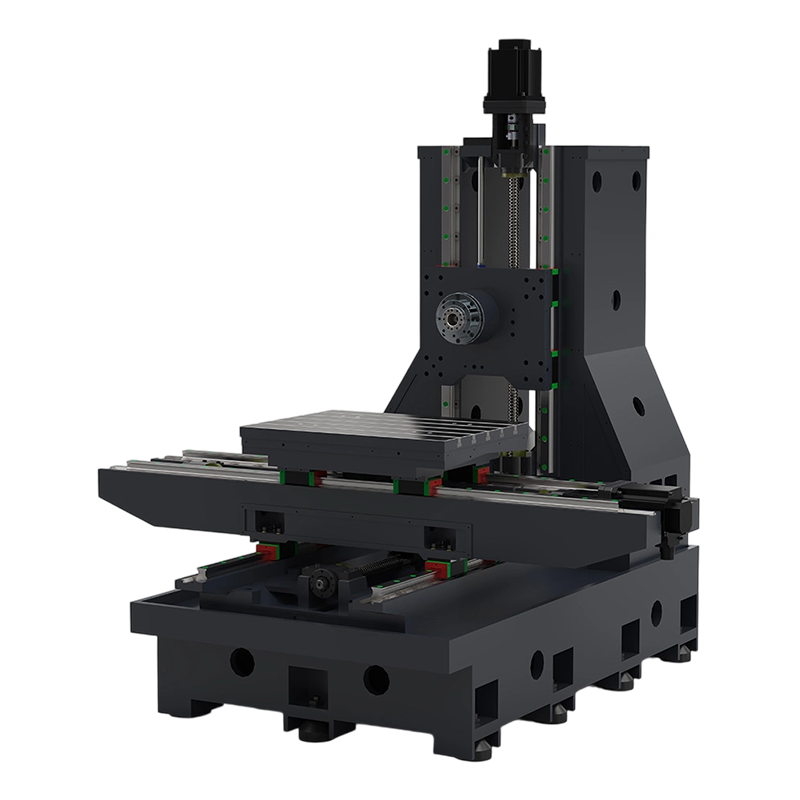
Varför spelar det någon roll på kostnadssidan? Eftersom varje manuellt verktygsbyte är en källa till variation. Verktyget sitter annorlunda i hållaren, förarens åtdragningsmoment skiljer sig och spindelns uppvärmningstillstånd ändras. Ett bearbetningscenter tar bort dessa variabler, varför repeterbarhet, inte hastighet, är den verkliga anledningen till att butiker uppgraderar. Schemat nedan visar huvudkomponenterna som du kommer att utvärdera på vilket bearbetningscenter som helst - pelaren, spindelhuvudet med dess drivning, arbetsbordet, verktygsmagasinet, kontrollpanelen och basen som bär hela strukturen.
Huvudkomponenter i ett CNC-bearbetningscenter
För en mer detaljerad genomgång av hur styrsystemet koordinerar spindel, axlar och verktygsbyten, vår guide till vad ett CNC-bearbetningscenter är och varför det är viktigt förklarar styrslingan steg för steg.
De tre huvudkonfigurationerna
Nästan varje bearbetningscenter på marknaden delas in i tre familjer. Valet styrs av formen på arbetsstycket, antalet ytor som behöver bearbetas och storleken på detaljen.
Vertikal Machining Centers (VMC)
VMC håller spindeln vinkelrät mot bordet. Det är standard för plana delar, formplattor, konsoler och alla arbetsstycken vars kritiska egenskaper är åtkomliga från ovan. Installationen är enkel eftersom bordet är öppet på tre sidor, och den initiala investeringen är den lägsta av de tre familjerna. För en verkstad som skär typiska produktionsdelar upp till ungefär 1 000 mm i X-sträcka, ger en VMC det bästa förhållandet mellan kapacitet och investerat kapital. EV850 ekonomiska VMC är en representativ startpunkt för butiker som går över från manuell fräsning.
 EV850 ekonomiskt vertikalt bearbetningscenter för produktionsbutiker Denna VMC erbjuder en överkomlig ingångspunkt för butiker som går från manuell fräsning, med en design som underlättar kranlastning, underhållsåtkomst och en-knapps HMI-drift. Visa produkt →
Horisontella bearbetningscentra (HMC)
Vrid spindeln 90 grader och du får HMC. Den horisontella orienteringen låter spån falla bort från verktyget och arbetsstycket, vilket förbättrar verktygets livslängd och ytfinish på djupa hål och lådformade delar. HMC:er accepterar också pallväxlare mer naturligt än VMC:er, så de dominerar automatiserade celler som bearbetar transmissionshus, ventilhus och pumphus i medelstora till höga volymer. HMC80 horisontella bearbetningscenter visar den karakteristiska layouten: spindel, pelare och ett pallsystem som kan byggas ut till en multipallcell.
 HMC80 Horisontellt bearbetningscenter för automatiserade pallceller Med sin horisontella spindel och pallvänliga layout passar denna maskin djupborrade och boxiga delar, och den kan expandera till automatisering med flera pallar för medelstora till höga volymer. Visa produkt →
Gantry-bearbetningscenter
När arbetsstycket överstiger ca 1,5 m i X-rörelse tar portalen över. Spindeln går på en bro som stöds av två pelare, medan arbetsstycket förblir stationärt på bädden. Den stängda ramen erbjuder utmärkt styvhet över ett stort hölje, vilket är anledningen till att portaler är standardutrustning i stora form- och formbutiker, strukturell bearbetning inom flygindustrin och bearbetning av tunga plåtar. PL2016-portalens bearbetningscenter är ett typiskt exempel på ett medelstort portal med 2 000 mm X-rörelse.
 PL2016 Gantry-bearbetningscenter för stora styva arbetsstycken En medelstor portal med 2 000 mm X-rörelse, byggd för stora stansar, gjutformar, flyg- och plåtarbeten där styvhet med sluten ram över ett stort hölje är avgörande. Visa produkt →
| Kriterium | VMC | HMC | Gantry |
|---|---|---|---|
| Spindelorientering | Vertikal | Horisontell | Vertikal |
| Bästa delformen | Platta delar, funktioner för toppåtkomst | Boxiga delar, djupa hål, flersidig bearbetning | Stora tallrikar, stora formar, långa konstruktionsdelar |
| Typisk X-resa | 600–1 380 mm | 630–1 000 mm | 2 000–2 500 mm |
| Chip evakuering | Måttlig | Utmärkt (gravitationsassisterad) | Måttlig |
| Automatiseringspotential | Manuell eller pall | Pall standard | Manuell eller rälsbaserad |
| Relativt prisindex | 1.0 | 1,6–1,9 | 2,2–2,8 |
Valet mellan dessa familjer handlar sällan om vilken som är "bättre". Att välja mellan en VMC och en HMC beror på delgeometri och batchstorlek — vår jämförelse av VMC vs HMC fastställer beslutsreglerna i praktiken.
Nyckelspecifikationer som avgör verkliga prestanda
Fyra specifikationsgrupper avgör om ett bearbetningscenter förtjänar sitt behåll: axelrörelse, spindelprestanda, verktygskapacitet och styrsystemet. De måste ses över som ett paket, eftersom en stor resa med en svag spindel eller ett litet verktygsmagasin kommer att flaskhalsa riktiga jobb oavsett broschyrnummer.
Axelrörelsevärden motsvarar katalogspecifikationerna för aktuella New Era-bearbetningscentermodeller.
Axelrörelse är det första filtret eftersom det definierar den maximala detaljstorleken. Som en praktisk tumregel, köp inte en maskin vars största deldimension är mer än 70 procent av den nominella rörelsen – du behöver plats för arbetshållning, klämmor och verktygsspel.
| Specifikation | Entry VMC | HMC | Gantry |
|---|---|---|---|
| Arbetsresor X/Y/Z | 850 × 560 × 560 mm | 800 × 700 × 700 mm | 2 000 × 1 600 × 800 mm |
| Spindel avsmalnande | BT40 | BT40 / BT50 | BT50 |
| Spindelhastighetsområde | 8 000–12 000 rpm | 6 000–8 000 rpm | 4 000–6 000 rpm |
| Verktygsmagasin capacity | 16–24 verktyg | 24–40 verktyg | 16–24 verktyg |
| Typisk tillämpning | Formar, fästen, tallrikar | Hus, cylindrar, celler | Stora formar, flygplattor |
Spindelhastigheten bör matcha ditt dominerande material. Om du skär huvudsakligen stål räcker det med en 8 000 rpm spindel och ger bättre vridmoment vid lägre varvtal än en 12 000 rpm enhet; kapar du aluminium är det högre varvtalsintervallet värt extrakostnaden.
Matcha maskinen med delen: En radarjämförelse
Butiksägare utvärderar vanligtvis en maskin utifrån sex kriterier: installationsflexibilitet, styvhet, effektivitet i fotavtryck, automatiseringsberedskap, kapacitet för stora delar och kostnadseffektivitet. Rita de tre konfigurationerna och avvägningarna blir synliga.
Kvalitativ jämförelse – betyg återspeglar typiska styrkor för varje konfiguration i vanliga jobbbutiksapplikationer.
Radarn gör kompromissen tydlig. En VMC leder på flexibilitet och kostnadseffektivitet, varför det fortfarande är det vanligaste första bearbetningscentret. En HMC leder när det gäller automatiseringsberedskap och chipkontroll – det rätta svaret när samma delfamilj körs i månader. En portal leder på styvhet och stor delkapacitet, men betalar en straffavgift i fotavtryck och pris. Välj den dimension som oftast misslyckas med dina nuvarande jobb och låt det vara den avgörande axeln.
Där bearbetningscentra tjänar sitt utrymme
CNC-bearbetningscentra används i varje segment av precisionstillverkning. Det vanliga mönstret är att ju högre arbetsstyckets värde är, desto större blir den ekonomiska effekten av ett enskilt operatörsfel – och desto starkare är fallet för automatiserade, repeterbara processer. Typiska tillämpningar inkluderar:
- Form och form: kärnor, håligheter och elektrodhållare, ofta ihopkopplade med en sänke-EDM för skarpa inre hörn och härdade detaljer som fräsar inte kan nå.
- Fordon: växellådshus, bromsok, rattar och pumpkroppar i mellan-till-hög serie.
- Aerospace: strukturella ribbor, skott och tunnväggiga monolitiska delar där materialavlägsnandet är högt och styvheten är avgörande.
- Medicin och elektronik: instrumenthöljen, implantatprototyper, anslutningsformar och kylflänsar där toleranserna är snäva och partierna är små.
I formbutiker är en vanlig och effektiv splittring att låta bearbetningscentret göra 70–80 procent av materialavtaget och använda en CNC EDM för den geometri som en roterande fräs inte kan producera. Den kombinationen förklarar varför formtillverkare tenderar att investera i båda teknikerna snarare än att satsa på en.
Ägandekostnad: Vad sammanlagt över fem år
Inköpspriset är det mest synliga numret, men det är det minsta användbara. Under fem år inkluderar kostnaden för att äga ett bearbetningscenter verktyg och arbetshållning, underhåll, energi, programmeringstid och kostnaden för själva golvytan. En maskin som kör två skift kan motivera sitt pris på 18 till 24 månader; samma maskin som körs sex timmar om dagen kan ta fem år. Köp kapacitet du faktiskt kan ladda.
Vägledande index för jämförbara arbetskuvert — faktiska offerter beror på tillval, kontrollsystem och konfiguration.
Relativ prissättning mellan klasserna är bara början. Arbetshållning och verktyg lägger ofta till 10–20 procent till inköpspriset för det första jobbet. Energi och förbrukningsvaror är en mindre linje, men underhåll är det inte: en medelstor VMC behöver en spindelinspektion och smörjservice enligt ett fast schema, och att skjuta upp det arbetet skapar det klassiska felmönstret där toleranserna glider och maskinen går sönder under en produktionsorder istället för under planerad stilleståndstid.
Underhållspunkter som skyddar investeringen
Underhållsplanen som håller ett bearbetningscenter korrekt är inte komplicerat, men det måste följas i en kalender, inte i ett krisschema:
- Varje skift — kontrollera kylvätskekoncentrationen, vägsmörjningen och spindeltemperaturen; lyssna efter ovanligt skärljud.
- Varje vecka — inspektera verktygsmagasinets arm och klämsensorer; rengör spindelkonan.
- Månatlig — kontrollera värden för glapp och axelkompensation; inspektera sätt täcker för chips.
- Kvartalsvis – kör ett ballbar-test för att verifiera cirkularitet och diagonalnoggrannhet.
- Årligen — fullständig geometrisk inriktning, skalkalibrering och service av smörjsystem.
Schemalagt underhåll är den billigaste försäkringen du kan köpa. Ett bearbetningscenter som hålls i sin kalibreringscykel kommer att hålla toleransen i åratal; en som försummas kommer att förbruka dyra verktyg och omarbeta långt innan den misslyckas direkt.
Vanliga frågor om CNC-bearbetningscenter
Q1. Vad är ett CNC-bearbetningscenter?
Ett CNC-bearbetningscenter är en datorstyrd verktygsmaskin som utför fräsning, borrning, borrning, gängning och brotschning med en automatisk verktygsväxlare, så att flera operationer sker i en programcykel utan manuella verktygsbyten.
Q2. Vad är skillnaden mellan en VMC och en HMC?
Ett vertikalt bearbetningscenter har en vertikal spindel och passar platta delar med funktioner på toppen. Ett horisontellt bearbetningscenter har en horisontell spindel, bättre spånevakuering och är det bättre valet för boxiga delar och automatiserade pallceller.
Q3. Hur mycket kostar ett CNC-bearbetningscenter?
En VMC på ingångsnivå är det mest prisvärda sättet in, medan HMC:er kostar ungefär 1,5 till 1,9 gånger mer och portaler 2,2 till 2,8 gånger mer för jämförbara kuvert. Den totala ägarkostnaden för fem år inkluderar även verktyg, underhåll, energi och programmering.
Q4. Vad betyder 3-axlig, 4-axlig och 5-axlig?
De beskriver antalet kontrollerade axlar. En 3-axlig maskin flyttar X, Y och Z. En 4-axel lägger till ett roterande bord. En 5-axel lägger till två roterande axlar så att verktyget kan närma sig delen från nästan vilken vinkel som helst i en uppsättning.
F5. Kan ett bearbetningscenter ersätta en CNC-fräsmaskin?
I de flesta produktionsarbeten, ja, eftersom bearbetningscentret lägger till automatisk verktygsbyte, snabbare cykeltider och bättre konsistens. Undantaget är mycket stora, långa delar som behöver det utökade höljet av en dedikerad fräsmaskin eller portal.
F6. Vad används ett portalbearbetningscenter till?
Gantry-bearbetningscenter används för stora arbetsstycken som stora formbaser, strukturplattor för flyg- och rymdbyggnader och överdimensionerade konsoler där X-rörelsen överstiger cirka 1,5 m och arbetsstycket förblir stationärt under en rörlig bro.


Om du är intresserad av våra produkter, kontakta oss.
KONTAKTUPPGIFTER
Nantong New Era Technology Co., LTD
- Femstjärnig industripark, Chongchuan-distriktet, Nantong City, Jiangsu-provinsen, Kina
- TEL:+86-19851302688
- E-post: [email protected]
Produkter
Snabblänk
Nyheter
Mobil terminal
NANTONG NEW ERA TECHNOLOGY CO., LTD Alla rättigheter förbehållna. Tillverkare av CNC-bearbetningscenter Kina bearbetningscenterfabrik
