


Branschnyheter
Hem / Nyheter / Branschnyheter / Five-Axis Gantry CNC: Den kompletta köpguiden för storskalig precisionsbearbetning
Five-Axis Gantry CNC: Den kompletta köpguiden för storskalig precisionsbearbetning
 2026.09.16
 Branschnyheter
När en 3-meters flygram kommer till din butik handlar bearbetningsstrategin inte bara om spindelhastigheten. Det handlar om huruvida en klämning kan hålla toleransen över hela delens längd. En CNC-maskin med fem axlar svarar på den frågan genom att kombinera en stor ram i brostil med fem axlar för samtidig rörelse.
Slutsatsen först: en femaxlig portal CNC är det mest praktiska sättet att bearbeta stora, komplexa arbetsstycken i en uppsättning. Färre hantering innebär bättre noggrannhet, lägre fixturkostnad och kortare total cykeltid. Resten av den här artikeln förklarar hur strukturen fungerar, vilka specifikationer som spelar roll och var denna maskinklass får sitt behåll.
Vad är en femaxlig portal CNC-maskin?
En portalmaskin är uppbyggd kring två golvmonterade pelare som bär upp en tvärbalk. Spindelhuvudet åker på balken, medan arbetsstycket sitter på ett bord mellan pelarna. Jämfört med ett vertikalt bearbetningscenter med C-ram erbjuder portalkonstruktionen mycket högre styvhet per prisenhet när arbetsytan överstiger cirka 2 meter.
Den "5-axliga" delen betyder tre linjära axlar (X, Y, Z) plus två roterande axlar. I de flesta femaxliga portalkonfigurationer är de roterande axlarna en A-axel (lutning runt X) och en C-axel (rotation runt Z) inbyggd i spindelhuvudet. Vissa mönster placerar roterande axlar på bordet istället, vilket är bättre för extremt tunga arbetsstycken.
Att förstå skillnaden blir lättare om du börjar med grunderna för portalbearbetningscenter och jämför sedan huvudstilsalternativen.
Ritningen nedan visar de typiska strukturella modulerna för en CNC-maskin med fem axlar.
Femaxlig, 3 2 eller treaxlig: Matcha rörelsen med delen
Inte varje stor del behöver samtidigt femaxlig bearbetning. Många prismatiska delar hanteras perfekt av ett treaxligt portal eller ett 3 2 positionshuvud. Beslutet beror på hur många sidor du behöver nå, om ytorna är skulpterade och hur ofta du har råd att klämma om.
| Förmåga | 3-axligt portal | 3 2 positionell | 5-axlig samtidigt |
|---|---|---|---|
| Inställningar för en femsidig del | 4–6 | 2–3 | 1 |
| Vinklade hål och portar | Manuell indexering | Ja | Ja |
| Komplex 3D-konturering | Begränsad | Steg avslutning | Engångsfinish |
| Programmeringsinsats | Låg | Medium | Hög |
| Relativ investering | Lågest | Mitten | Högest |
Inställningar krävs för en typisk femsidig stor del
Illustrativ jämförelse; det faktiska antalet installationer beror på delens geometri och maskinkonfiguration.
Den praktiska takeaway: om dina delar är mestadels plana med enstaka vinklade hål, sparar en 3 2 portal pengar och minskar programmeringsrisken. Om du bearbetar turbinblad, impeller, formskär med sammansatta kurvor eller delar med svåråtkomliga underskärningar, är samtidig femaxlig rörelse det enda sättet att avsluta dem effektivt.
Viktiga specifikationer att kontrollera innan du köper
Arbetskuvert och bord
Avståndet mellan kolumnerna definierar den maximala arbetsstyckets bredd. Y-axelns rörelse definierar djupet du kan nå från framsidan av bordet, och Z-axelns rörelse styr den maximala delens höjd plus verktygslängd. Mät alltid in fixturen i kuvertet, inte bara delen.
- X-axelrörelse: normalt 3 till 12 m för portalmaskiner
- Avstånd mellan kolumner: välj 300–500 mm bredare än ditt största provade arbetsstycke
- Tabellbelastning: verifiera den med det faktiska arbetsstycket plus fixturens vikt
Spindelprestanda
Spindelkraft och vridmoment avgör hur mycket material du kan ta bort per passage. En spindel på 10 000–15 000 rpm med 30–60 kW täcker de flesta applikationer för flyg- och formstål i aluminium. För titan eller Inconel, leta efter lägre hastighet med högre vridmoment och ett robust HSK- eller Capto-gränssnitt.
Axelkonfiguration och roterande huvud
Kontrollera om de roterande axlarna är ett gaffelhuvud, ett vridbart huvud eller en bordsbaserad design. Gaffelhuvuden är vanliga för samtidigt femaxligt arbete eftersom de tillåter bättre verktygsräckvidd och mindre interferens med tvärbalken. För mycket tunga arbetsstycken kan en bordsbaserad design med B/C roterande axlar vara det säkrare valet.
Kontroll och CAM-kompatibilitet
Femaxliga portalmaskiner är beroende av CNC:ns förmåga att hantera kinematisk transformation, kontroll av verktygscentrumpunkt (TCP) och undvikande av kollisioner. CAM-postprocessorn måste matcha den exakta huvudkinematiken. Be byggaren om postbearbetningslistan innan beställningen undertecknas.
Där det lönar sig: applikationer som behöver en femaxlig portal
En femaxlig portal CNC är inte en maskin för allmänt bruk. Det tjänar in sin kostnad när arbetskuvertet är stort, delen är komplex och återklämning är dyrt eller riskabelt. Tre applikationsgrupper dominerar efterfrågan.
Flyg och försvar
Monolitiska aluminiumramar, vingribbor, sparlock och skott kombinerar långa dimensioner med tunna väggar och femsidig bearbetning. Portalstrukturen stöder den långa X-axeln medan det roterande huvudet når vinklade fästfickor utan att flytta delen. En uppsättning minskar också geometriska fel mellan funktioner.
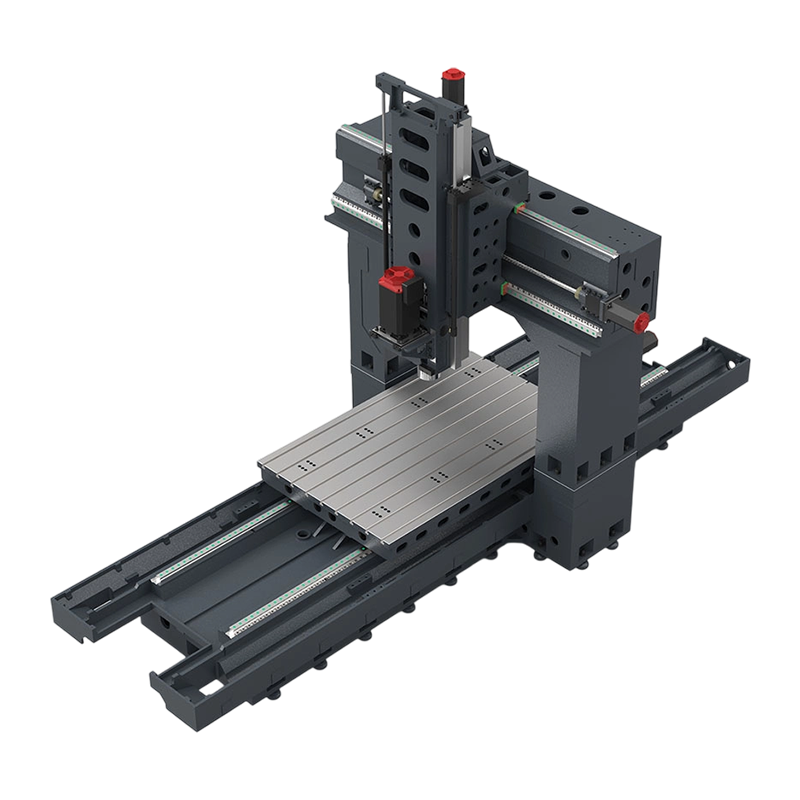 PL2518 Gantry Machining Center för stora strukturella delar Denna femaxliga portalmaskin passar långa aluminiumkomponenter och breda formytor, och erbjuder ett stort arbetsområde och förbättrad spindeleffekt. Dess åtkomliga bord och smarta kontroller minskar inställningstiden samtidigt som efterbehandlingseffektiviteten förbättras. Visa produkt →
Tillverkning av stora formar och formar
Fordon för ytterpaneler för fordon, stora formsprutningsformar av plast och pressgjutningsverktyg kräver kontinuerlig ytbehandling över breda ytor. En femaxlig portal håller verktyget vinkelrätt mot ytan, vilket ger en bättre finish och skär mycket mindre handpolering. Samma maskin kan hantera grafitelektroder när den är utrustad med lämplig spindel och dammutsug.
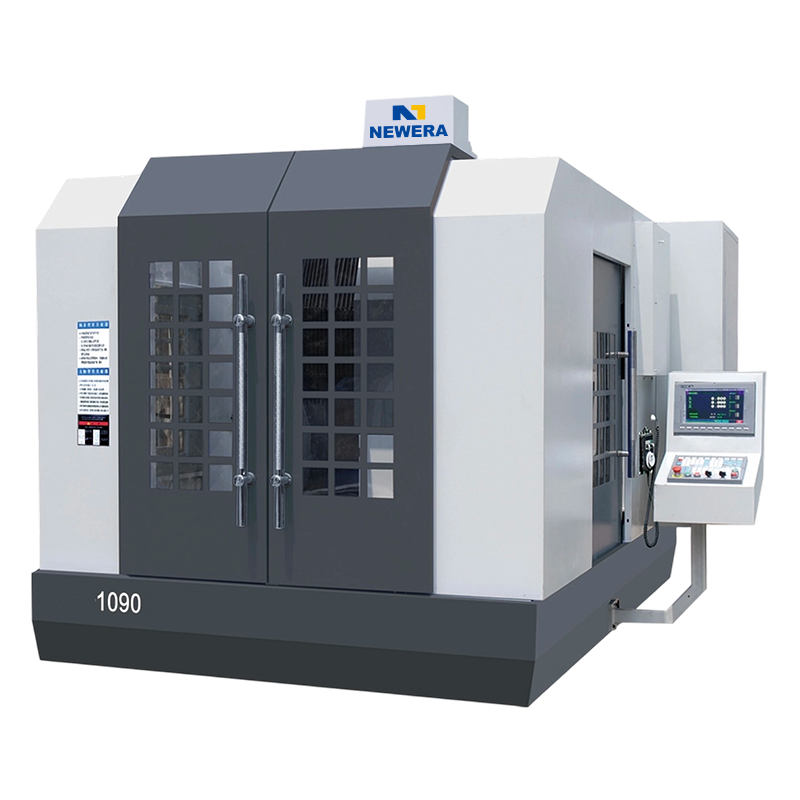 NE1090 CNC Gantry Fräsmaskin för överdimensionerade arbetsstycken Byggd för stora formar och höljen utanför vertikala bearbetningscentrumgränser, använder denna portalkvarn gjutjärnskonstruktion och höghastighets keramiska lager för styvhet och noggrannhet. Dess djupa räckvidd på Z-axeln hanterar håligheter som andra maskiner inte kan komma åt. Visa produkt →
Energi, järnväg och tung utrustning
Vindturbinbladsformar, gasturbinhöljen, boggiramar för rälsvagnar och stora växellådor överskrider ofta gränserna för ett vertikalt bearbetningscenter. I dessa fall tillåter portalens öppna bord och stora Z-axel spindeln att komma åt djupa håligheter som en C-rammaskin helt enkelt inte kan nå.
Vanliga misstag när man specificerar en femaxlig portal
- Fokuserar endast på X/Y/Z-rörelse och ignorerar tvärbalkens höjd. En del kan passa på bordet men ändå kollidera med balken när huvudet lutar.
- Att glömma att roterande axlar behöver vridmoment, inte bara hastighet. Många femaxliga huvuden ser snabba ut på papper men kan inte hålla ett tungt verktyg i ett vinklat snitt.
- Underskattning av programmeringsinlärningskurvan. Femaxlig samtidig bearbetning kräver CAM-kunskaper, installationsdisciplin och simuleringsvanor som treaxliga verkstäder inte har.
- Försummar verktygslängden och verktygshållarens spelrum. Det roterande huvudet lägger till fysisk storlek, vilket ändrar minsta räckvidd och det lägsta Z-läget.
- Matcha spindeln till materialet endast delvis - utan att ta hänsyn till fixturen och dämpningen. Långa tunna väggar på stora delar kan skapa pladder som ingen spindeluppgradering kan bota.
Vanliga frågor om femaxlig portal CNC
F1: Vad används en 5-axlig portal CNC-maskin till?
Den används för stora arbetsstycken som behöver femsidig bearbetning eller konturbearbetning i en uppsättning - vanligtvis strukturella delar för flyg- och rymdindustrin, stora form- och formblock och energikomponenter. Gantryramen ger den styvhet som behövs för att hålla noggrannheten över långa resor.
F2: Hur mycket kostar en 5-axlig portal CNC-maskin?
Priset beror på arbetsomslutning, spindeleffekt, rotationsaxelkonfiguration och styrsystem. Inga två citat är desamma. Rätt tillvägagångssätt är att specificera din största del och be tillverkaren att konfigurera maskinen runt den.
F3: Vad är skillnaden mellan ett 5-axligt portal och ett 5-axligt vertikalt bearbetningscenter?
En VMC har en C-ram med spindeln monterad ovanför bordet i en enda gjuten pelare. En portal har två pelare som stöder en tvärbalk, vilket ökar styvheten och tillåter mycket längre X-axelrörelse. Portalen är vanligtvis att föredra när delen överstiger 2 meter.
F4: Vilken noggrannhet kan en 5-axlig portal CNC hålla?
Noggrannheten beror på kompensation, termisk kontroll och skalåterkoppling. En korrekt specificerad maskin kan hålla positioner i intervallet flera hundradelar av en millimeter, vilket är anledningen till att den passar form- och precisionstillverkning. Tillverkaren bör tillhandahålla noggrannhetsdata mätt över hela volymen, inte bara vid en punkt.
F5: Kan en 3-axlig portal CNC uppgraderas till femaxlig senare?
Eftermontering av ett roterande huvud eller bord är möjligt när styrsystemet och drivenheterna är kompatibla, men konstruktionskostnaden närmar sig ofta den för en ny maskin. De flesta företag väljer den femaxliga versionen när den 3-axliga maskinen inte längre räcker till.
F6: Vilket underhåll behöver ett portalbearbetningscenter?
Underhållet fokuserar på smörjning av styrbanor, rengöring av skalåterkoppling, kylning av spindeln och kontroll av de roterande huvudtätningarna. Eftersom ett portal har en lång X-axel, är regelbundna nivelleringskontroller också viktiga för att förhindra noggrannhetsdrift över tiden.


Om du är intresserad av våra produkter, kontakta oss.
KONTAKTUPPGIFTER
Nantong New Era Technology Co., LTD
- Femstjärnig industripark, Chongchuan-distriktet, Nantong City, Jiangsu-provinsen, Kina
- TEL:+86-19851302688
- E-post: [email protected]
Produkter
Snabblänk
Nyheter
Mobil terminal
NANTONG NEW ERA TECHNOLOGY CO., LTD Alla rättigheter förbehållna. Tillverkare av CNC-bearbetningscenter Kina bearbetningscenterfabrik
