


Branschnyheter
Hem / Nyheter / Branschnyheter / CNC-fräsmaskiner förklaras: typer, nyckelspecifikationer och en praktisk köpguide
CNC-fräsmaskiner förklaras: typer, nyckelspecifikationer och en praktisk köpguide
 2026.08.13
 Branschnyheter
Två butiker kan köpa vertikala bearbetningscentra som ser likadana ut på papper, men den ena producerar konsekventa delar i åratal medan den andra bekämpar prat, termisk drift och upprepade kontrollfel. Skillnaden är sällan klistermärkespriset. Den sitter i maskinstrukturen, spindelspecifikationen, axelrörelserna och styrsystemet - komponenterna gömda under plåten.
Den här guiden förklarar hur CNC-fräsmaskiner klassificeras, vilka specifikationer som förtjänar en noggrann titt och hur man matchar en maskin till de delar du faktiskt skär. Använd den för att lista modeller med självförtroende istället för att lita på broschyranspråk.
Vad a CNC-fräsmaskin gör
En CNC-fräs tar bort material med en roterande flerpunktsfräs. Arbetsstycket kläms fast vid ett bord medan spindeln följer programmerade X-, Y- och Z-koordinater för att producera plana ytor, slitsar, fickor, hål och komplexa konturer i metall, plast och kompositer.
Eftersom varje rörelse följer digitala koordinater, ersätter maskinen manuell skicklighet med repeterbar noggrannhet: en del som skärs på morgonen är identisk med en del som skärs på eftermiddagen så länge som maskinen förblir stel och termiskt stabil. Den stabiliteten bestäms av den strukturella layouten nedan.
Typisk vertikal bearbetningscenterlayout: lastvägen går från basen genom pelaren och spindelhuvudet och från basen genom bordet till arbetsstycket.
Varje gram vibration mellan verktyget och arbetsstycket syns på ytfinishen. Det är därför struktur kommer före funktioner : en tyngre bas, korrekt räfflade gjutgods och högkvalitativa linjära styrbanor betyder mer än en lång tillvalslista.
Struktur först: vertikal, horisontell eller portal
Bestäm maskinstrukturen innan du jämför märken. Den definierar de delar du kan tillverka, produktionshastigheten och golvytan du behöver.
Vertikala bearbetningscentra
VMC monterar spindeln vertikalt och är den vanligaste klassen. De erbjuder den bredaste mångsidigheten: enkel installation, bra tillgänglighet och kompakt fotavtryck. En typisk X-axelrörelse sträcker sig från cirka 500 mm i kompakta maskiner till 1300 mm i modeller med stor slaglängd, som täcker plana plattor, forminsatser och hus. För de flesta jobbbutiker är en VMC den korrekta utgångspunkten.
Horisontella bearbetningscentra
HMC:er placerar spindeln horisontellt. Spån faller bort från snittet och den slutna ramstrukturen ger hög styvhet för tung fräsning. Prismatiska delar som behöver bearbetas på fyra sidor drar nytta av ett roterande bord eller pallväxlare, vilket minskar inställningarna. Produktionsfokuserade butiker väljer denna klass när repeterbar positionering och hög genomströmning är viktiga. För en djupare titt, läs varför ett horisontellt bearbetningscenter är valt för precisionsbearbetning. En pallad HMC80 horisontell bearbetningscenter tar flera ansikten till räckhåll inom en enda cykel.
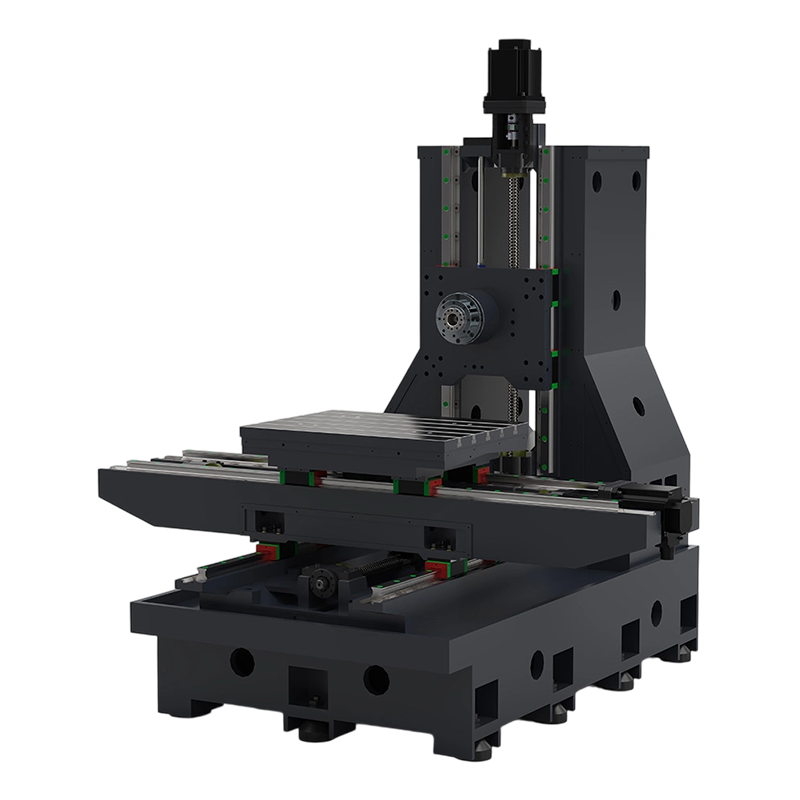 HMC80 Horizontal Machining Center Manufacturers, Company - Nantong New Era Techn Nantong New Era Technology Co., Ltd är Kina OEM/ODM HMC80 Horizontal Machining Center tillverkare och företag, Pursuit of UsabilityEm... Visa produkt →
Gantry-bearbetningscenter
Istället för en rörlig pelare, bär en portalmaskin spindeln på en tvärbalk som stöds av två pelare. Den strukturen hanterar mycket stora arbetsstycken: långa distansplattor, stora stansar, struktur- och flygdelar. A PL2016 portalbearbetningscenter ger en X-axelrörelse på cirka 2000 mm och en Y-axelrörelse på cirka 1600 mm, vilket direkt översätts till den största delen du kan ladda i en uppsättning. Arkitekturen förklaras mer i detalj i vår artikel om vad ett portalbearbetningscenter är.
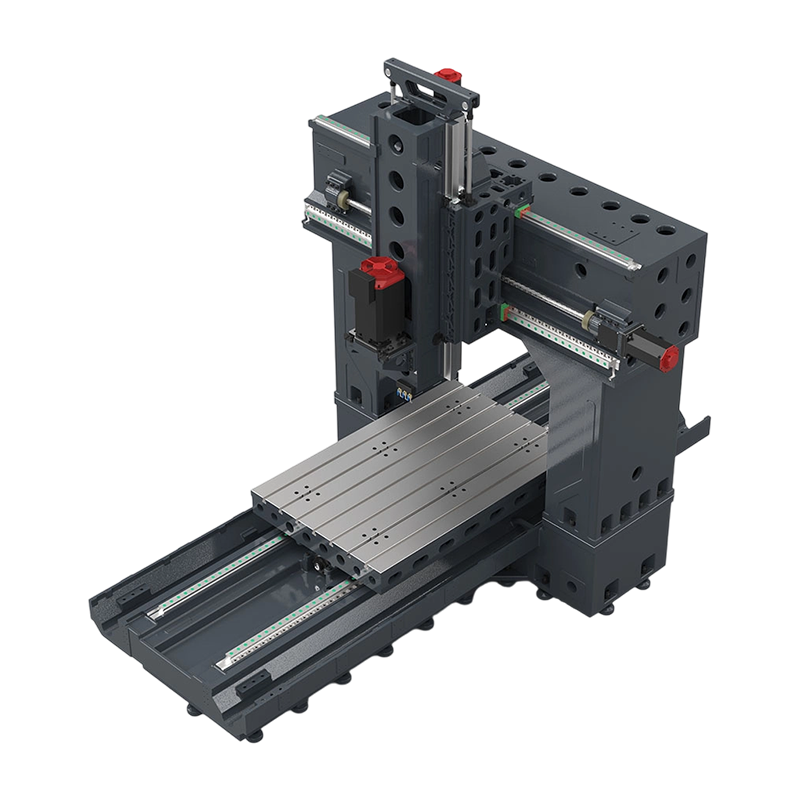 PL2016 Gantry Machining Center Manufacturers, Company - Nantong New Era Technolo Nantong New Era Technology Co., Ltd är Kina OEM/ODM PL2016 Gantry Machining Center tillverkare och företag, Pursuit of UsabilityEmplo... Visa produkt →
| Struktur | Typisk X-resa | Passar bäst för | Golvyta och inställning |
|---|---|---|---|
| Vertikal bearbetningscenter | 500-1300 mm | Plana delar, forminsatser, hus, allmän bearbetning | Kompakt; enkel inställning |
| Horisontellt bearbetningscenter | 500-1000 mm | Prismatiska delar, hög produktion, multi-face arbete | Större med pallsystem |
| Gantry bearbetningscenter | 1500-4000 mm | Stora stansar, långa plattor, konstruktionsdelar | Största fotavtrycket |
Fem specifikationer som betyder mer än marknadsföring
Axelrörelse: matcha kuvertet, överdimensionera inte
X-, Y- och Z-rörelserna definierar det maximala arbetsstyckets envelopp. En enkel regel: välj det minsta kuvertet som passar dina delar med plats för verktyg och fixturer, eftersom större maskiner kostar mer, förbrukar mer ström och tar upp mer golvyta.
X-axelns rörelse bestämmer den maximala dellängden du kan bearbeta i en uppsättning. Värden är indikativa för vanliga klasser; verifiera exakta siffror mot byggarens datablad.
Om din största del passar inuti ungefär 850 mm gånger 500 mm, an ekonomisk EV850 vertikalt bearbetningscenter håller kuvertet ärligt utan att betala för ett större bord.
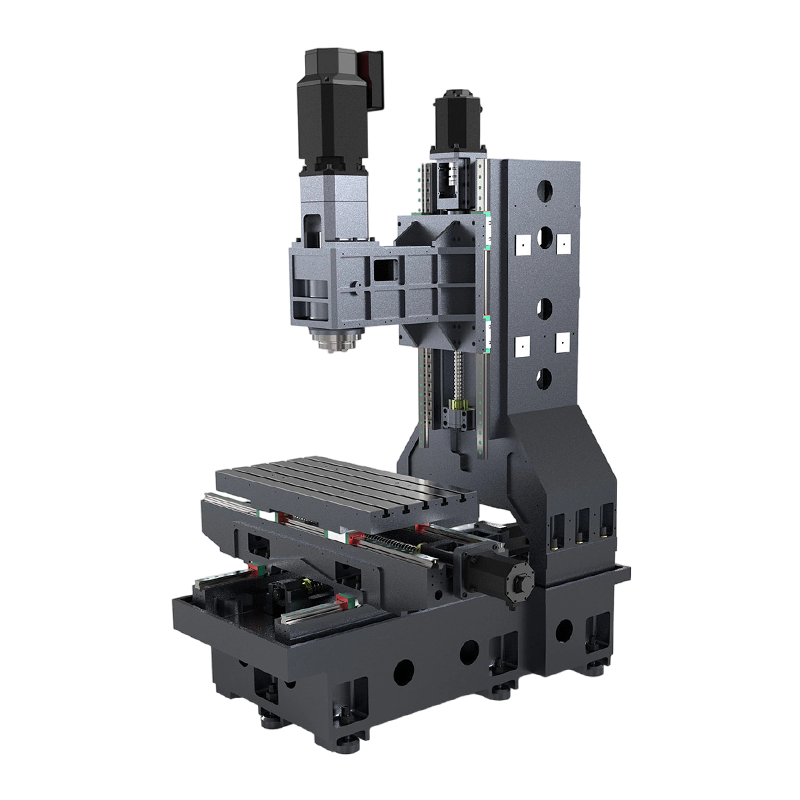 Ekonomiska VMC EV850-tillverkare, företag - Nantong New Era Technology Co., Lt Nantong New Era Technology Co., Ltd är Kina OEM/ODM Ekonomisk VMC EV850 tillverkare och företag, Pursuit of UsabilityAnställer en sofi... Visa produkt →
Spindelkona, kraft och hastighet
Spindeln är hjärtat i maskinen. BT40-spindlar klarar lätt till medelhög fräsning vid hastigheter upp till cirka 10 000-12 000 rpm; BT50-spindlar ger mer vridmoment och styvhet för kraftiga skärningar i stål och titan vid lägre hastigheter. Matcha spindeln till materialet: hög hastighet hjälper aluminium; högt vridmoment vid lågt varvtal är viktigt för stål .
Positioneringsnoggrannhet och repeterbarhet
De flesta nya standard VMC:er deklarerar positioneringsnoggrannhet i intervallet 0,005-0,02 mm, med repeterbarhet runt 0,003-0,01 mm. Behandla databladet som en baslinje, inte en garanti. Fråga byggaren om laserkalibreringsresultat och begär ett provsnitt under verkliga skärförhållanden. Noggrannhet är en egenskap hos hela maskinsystemet, inte en enda komponent.
Styrsystem, verktyg och tillval
Kontrollera CNC-kontrollen för enkel programmering, minnesstorlek och färdiga cykler. Ett verktygsmagasin med 20-30 fickor täcker de flesta jobb. Kylvätska med genomspindel och en spåntransportör är inga lyxalternativ; de minskar cykeltiden och förlänger verktygets livslängd.
Matcha maskinen efter material, komplexitet och volym
Material
Aluminium och plast tillåter höga spindelhastigheter och aggressiva matningshastigheter. Stål och rostfritt stål kräver vridmoment och styvhet. Härdade material över cirka 50 HRC kräver i allmänhet slipning eller EDM snarare än fräsning. En maskin som skär aluminium effektivt kommer inte nödvändigtvis att skära stål väl.
Dels komplexitet
Treaxliga maskiner hanterar plana ytor, fickor och hål - majoriteten av bearbetningsarbetet. En fjärde axel lägger till indexerad rotation för delar som behöver bearbetas på flera ytor. Femaxliga maskiner utmärker sig vid komplexa konturer, men deras kostnads- och programmeringskrav är högre. Findetaljerade formarbeten och grafitbearbetning tillhör en separat klass av höghastighetsmaskiner, vars arbetsprinciper och tillämpningar av gravyr- och fräsmaskiner vi har täckt separat.
Produktionsvolym
Jobbbutiker med låga volymer drar nytta av en flexibel VMC. Tillverkare av stora volymer föredrar en HMC med pallautomation för att minska vilotiden. Stort enstycksarbete hör hemma på en portalmaskin. Radardiagrammet nedan jämför de tre strukturerna över de kriterier som betyder mest i praktiken.
Relativ kapacitetsjämförelse av maskinstrukturer. Poäng är vägledande, inte uppmätta värden.
Totalkostnad och inköpsrisker
Total ägandekostnad
Köpeskillingen är bara en del av historien. Under det första året kan riggning och installation, verktyg och arbetshållning, kylvätske- och spånhantering, utbildning och förebyggande underhåll lägga till en betydande del av den initiala investeringen. En maskin som kostar mer i förväg men håller precisionen längre är ofta billigare över fem år.
De vanligaste köpmisstagen
- Att välja en spindel som är underdriven för det hårdaste materialet du skär.
- Köpa ett kuvert som är för litet för framtida arbete.
- Ignorerar spånkontroll och kylvätskekapacitet för jobb med stora volymer.
- Hoppa över noggrannhetsverifiering och acceptera databladsvärden till nominellt värde.
- Med utsikt över reservdelars ledtid och lokal servicetillgänglighet.
Köp från en byggare du kan inspektera och prata med direkt. Bekräfta tillgängligheten av reservdelar, garantivillkor och installationsstöd skriftligt innan du undertecknar.
När CNC EDM kompletterar fräsning
Fräsning kan inte nå alla geometrier. Djupa håligheter, vassa inre hörn och härdade material är domänen för sinker EDM. Många formbutiker kör båda processerna sida vid sida: fräsmaskinen grovar formen och EDM avslutar detaljerna. Om ditt arbete involverar komplexa formhålrum är en CNC EDM-maskin en kompletterande investering, inte en konkurrent till fräsning.
CNC-fräsmaskin FAQ
Q1. CNC-fräsmaskin vs CNC-router: vad är skillnaden?
En fräsmaskin är byggd för metall: styva gjutgods, en spindel med högt vridmoment och snäva toleranser. En router är lättare och snabbare, designad för trä, plast och mjuka material. Om du skär stål eller aluminium dagligen behöver du en fräs.
Q2. Hur mycket kostar en CNC-fräs?
Ekonomiska vertikala bearbetningscentra börjar vanligtvis i intervallet 30 000-60 000 USD. Högpresterande maskiner kostar mer, och portalsystem eller horisontella system beror mycket på storlek och tillval. Jämför alltid den totala installationskostnaden.
Q3. Vilka material kan en CNC-fräs skära?
Aluminium, stål, rostfritt stål, titan, mässing, plast och kompositer är vanliga. Mjukare material tillåter höga hastigheter; hårdare material kräver vridmoment, styvhet och lägre matningshastigheter.
Q4. Vad är skillnaden mellan 3-axlig, 4-axlig och 5-axlig?
3-axliga maskiner rör sig i X, Y och Z. 4-axlar lägger till en roterande axel för indexerad eller kontinuerlig rotation. 5-axlar lägger till två roterande axlar för komplexa konturerade ytor. De flesta vardagliga delar är 3-axligt arbete.
F5. Vertikal vs horisontell fräsmaskin: vad är skillnaden?
En vertikal maskin pekar ner spindeln vid bordet - enkel installation och mycket mångsidig. En horisontell maskin placerar spindeln parallellt med bordet, vilket ger bättre spånevakuering och styvhet för produktionsarbete.
F6. Vad är noggrannheten hos en CNC-fräsmaskin?
Nya standardmaskiner deklarerar vanligtvis en positioneringsnoggrannhet på 0,005-0,02 mm och repeterbarhet på 0,003-0,01 mm. Verifiera värdena med laserkalibreringsresultat och ett testsnitt innan du accepterar leverans.


Om du är intresserad av våra produkter, kontakta oss.
KONTAKTUPPGIFTER
Nantong New Era Technology Co., LTD
- Femstjärnig industripark, Chongchuan-distriktet, Nantong City, Jiangsu-provinsen, Kina
- TEL:+86-19851302688
- E-post: [email protected]
Produkter
Snabblänk
Nyheter
Mobil terminal
NANTONG NEW ERA TECHNOLOGY CO., LTD Alla rättigheter förbehållna. Tillverkare av CNC-bearbetningscenter Kina bearbetningscenterfabrik
