


Branschnyheter
CNC Ytslipmaskin: Den kompletta köpguiden för precisionsslipning
 2026.08.20
 Branschnyheter
Ditt senaste citat kräver plana, parallella ytor på 20 tum breda, 60 tum långa stålplåtar, och toleransen mäts i tiondels tusendels tum. CNC-ytslipmaskinen du installerar för det jobbet kommer att avgöra om beställningen genererar vinst eller en hög med kasserade delar.
Efter mer än 20 år av att bygga precisionsverktygsmaskiner ger vi varje köpare samma råd på fyra punkter: först kontrollera bordets kapacitet, sedan planhetskapaciteten, sedan kontrolltypen och slutligen tillverkarens långsiktiga stöd. När de fyra är rätt är de återstående detaljerna lätta att lösa.
Det rådet kommer från direkt erfarenhet. Kl Nantong New Era Technology , har vi designat och producerat CNC-ytslipmaskiner tillsammans med våra EDM- och bearbetningscenterlinjer, så vi ser hur dessa maskiner beter sig i formbutiker, detaljfabriker och verktygsrum på olika marknader.
Vad en CNC-ytslipmaskin gör
En CNC-ytslipmaskin tar bort material med en roterande slipskiva för att skapa ett plant, parallellt, jämnt referensplan. Arbetsstycket hålls på en elektromagnetisk chuck som sitter på ett fram- och återgående bord; bordet pendlar fram och tillbaka under hjulet medan hjulhuvudet matas ner i kontrollerade steg. I en CNC-maskin utförs bordets travers, korsmatningsposition, vertikal nedmatning, dressingcykler och hjulslitagekompensation automatiskt från ett detaljprogram.
Strukturen är enkel i konceptet men krävande i praktiken: varje komponent måste motstå avböjning och värme om den slutliga ytan ska bli riktigt platt. Det märkta diagrammet nedan visar nyckelelementen i en typisk konfiguration.
Figur 1. Isometrisk schematisk över en CNC-ytslipmaskin: 1 maskinbädd, 2 bord med magnetchuck och arbetsstycke, 3 slipskivor och skydd, 4 hjulhuvud och spindel, 5 CNC-kontrollpaneler, 6 pelare med vertikala styrbanor.
De vanligaste maskinkonfigurationerna
- Horisontell spindel, fram- och återgående ytslipmaskin — standardvalet för precisionsslipning i verktygsrum och produktionsverkstäder.
- Vertikal-spindel ytslipmaskin — använder ytan på en skål eller segmentskiva för snabb avverkning över stora arbetsytor.
- Roterande bordsslipmaskin – för kontinuerligt arbetet under hjulet, lämpad för runda eller ringformade delar.
För dessa typer förblir den horisontella spindelns fram- och återgående bordsmaskinen arbetshästen eftersom den balanserar precision, styvhet och kostnad.
Hur man väljer rätt CNC-ytslipmaskin
Köpare frågar regelbundet efter en universell specifikation, men det finns inget entydigt svar. Ett plåtjobb, ett parti precisionsslitplåtar och en långvarig produktionsdel gynnar var och en annan maskin. Arbeta igenom dessa sex punkter i ordning:
- Bord och resekuvert. Bordet måste bära ditt längsta arbetsstycke och fortfarande lämna utrymme för hjulöverskridning.
- Spindelkraft och hjulstorlek. Mer kraft tar bort massa snabbare, men hjulhuvudet måste vara styvt.
- Platthet och parallellitet. Kontrollera acceptansvärdena över hela sliplängden, inte bara ett kort provstycke.
- Kontrollnivå. Välj manuell, programstyrd eller full CNC enligt ditt batchmönster och operatörsfärdigheter.
- Automation och tillbehör. Automatisk hjulbehandling, kylvätskefiltrering och en magnetchuck sparar timmar i produktionen.
- Bygg kvalitet och service. Gjuten maskinbas, styrvägsdesign och tillverkarens förmåga att leverera reservdelar betyder mer än färgen.
| Maskinklass | Operatörens arbetsbelastning | Batchstorlek | Repeterbarhet | Typisk användning |
|---|---|---|---|---|
| Manuell precisionsslipmaskin | Hög | Engångsföreteelser | Operatörsberoende | Verktygsrum, mögelreparation |
| Hydraulisk kvarn med rektangulär bord | Medium | Medium | Bra | Platta plattor, formstål |
| Programstyrd ytslipmaskin | Låg till medium | Medium till stor | Hög | Batchproduktion, automatisk dressing |
| Full CNC ytslipmaskin | Programmeringsskicklighet | Liten till stor | Mycket hög | Komplexa cykler, oövervakade körningar |
Om ditt arbete innebär frekventa batchbyten, a programstyrd ytslipmaskinlinje erbjuder en praktisk mellanväg: lagrade slipcykler hanterar installationen snabbt, medan automatisk dressing håller hjulet i ett konsekvent skärtillstånd.
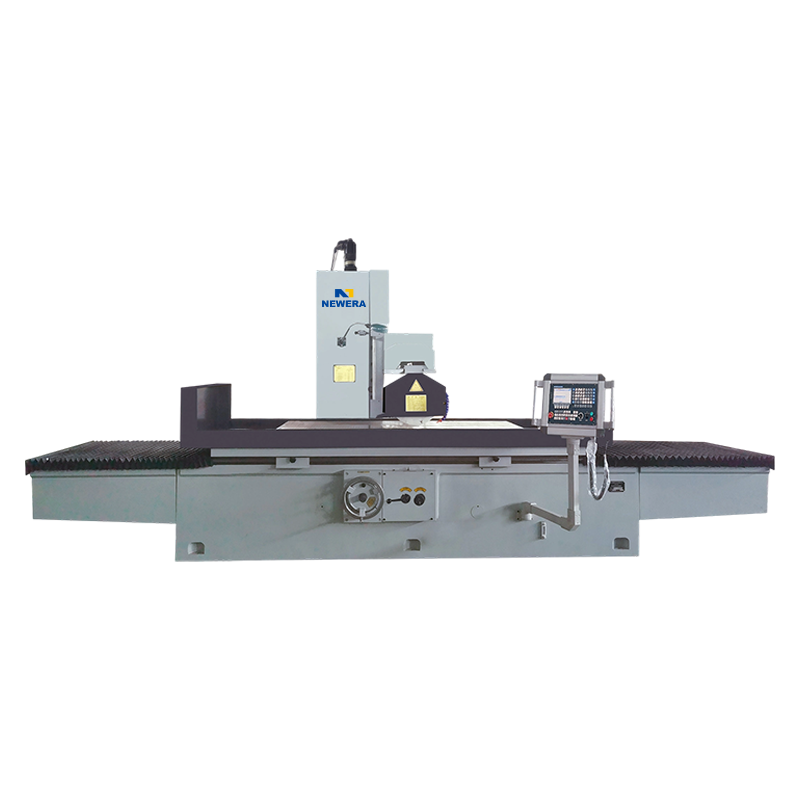 CKM7140/7150/7163/7180 Programstyrda tillverkare av ytslipmaskiner Nantong New Era Technology Co., Ltd är Kina OEM/ODM CKM7140/7150/7163/7180 programstyrda tillverkare av ytslipmaskiner och... Visa produkt →
Vilken precision kan du förvänta dig?
Platthet är det antal köpare frågar om först. En precisionsslipmaskin i gott skick håller normalt planhet inom 0,005 mm över 500 mm sliplängd, och högprecisionsmaskiner förbättrar den mot 0,003 mm. Parallelliteten mellan de två ansiktena förblir i samma storleksordning. Ytfinish är en separat parameter; diagrammet nedan visar typiska Ra-värden i mellanområdet för vanliga efterbehandlingsprocesser.
Figur 2. Ra-värden i mellanintervallet för vanliga efterbearbetningsprocesser, baserat på typiska data från bearbetningshandboken; lägre är jämnare.
Samma Ra-värde på två olika maskiner kan fortfarande dölja skillnader i brännmärken, hjulslitage och termisk stabilitet. Kontrollerad matning och automatisk dressing påverkar dessa resultat lika mycket som själva spindeln. För form- och verktygsarbeten, vår 250AH precisionsslipmaskiner för ytslipning kombinera fina nedmatningssteg med ett styvt hjulhuvud, vilket håller denna precisionsnivå praktiskt i ett medelstort verktygsrum.
 250AH/250AHR/250AHD Precision Ytslipmaskiner Tillverkare, Företag - Nantong New Era Technology Co., Ltd är Kina OEM/ODM 250AH/250AHR/250AHD Precision Surface Grinding Machine tillverkare och företag, Visa produkt →
CNC vs manuella och hydrauliska ytslipmaskiner
På en manuell ytslipmaskin beror kvaliteten på förarens disciplin: frekvensen av hjulbehandling, kylvätskeflöde och nedmatningsbedömning växlar från del till del. Programstyrda och CNC-maskiner flyttar det ansvaret till styrsystemet. De mätbara vinsterna är desamma i nästan alla butiker:
- Repeterbar planhet från den första delen av en sats till den sista.
- Automatisk hjulbehandling efter ett programmerat antal pass.
- Kortare inställningstid när samma jobb kommer tillbaka.
- Stabilare ytfinish oavsett skiftbyten.
Platthetsförmågan skalar också med dellängd. Tabellen nedan visar typiska acceptansintervall för standardslipning och högprecisionsslipning över vanliga sliplängder.
Figur 3. Illustrativa acceptansintervall för planhet som vanligtvis finns i specifikationsblad för ytslipmaskiner; faktiska värden beror på maskinmodell och skick.
Den största fördelen är utnyttjandet. En CNC eller programstyrd maskin kan köra en komplett dress-and-slip-cykel med endast lätt övervakning, vilket frigör din bästa maskinist för installations- och mätningsarbete. Avvägningen är ingångspriset och behovet av någon som kan programmera cykler.
Många butiker behöver inte en fullständig CNC-styrenhet för att automatisera så här långt. Den M7132 till M7180 horisontellt skaft rektangulärt bordsslipmaskiner använd driven bordsrörelse och korsmatning för att minska den fysiska arbetsbelastningen samtidigt som de tillåter manuell kontroll, vilket gör dem till ett naturligt steg mellan bänkslipning och full CNC.
 M7132/7140/7150/7163/7180-16 horisontell axel rektangulär bordsslipning Nantong New Era Technology Co., Ltd är Kina OEM/ODM M7132/7140/7150/7163/7180-16 Horisontellt skaft rektangulärt bordsytslipning Mac... Visa produkt →
Applikationer vi ser varje dag
Ytslipmaskiner producerar de plana referensytor som senare operationer bygger på. De industrier som är beroende av dem delar ett gemensamt behov av exakta datum:
- Form och form: formblock, formplattor och insatser som måste stängas och riktas in inom mikron.
- Fordon: transmissionsplattor, kopplingsseparatorplattor och bromsytor.
- Aerospace: inspektionsfixturer och bladrotreferensblock.
- Medicin och elektronik: precisionsdistanser, sensorhus och testfixturer.
I dessa verkstäder är slipning ofta den första operationen efter sågning eftersom den skapar den referens som all efterföljande bearbetning refererar till. För praktiska tips och driftserfarenhet som går utöver katalogen, vår branschens nyhetsbevakning av verktygsmaskiner förklarar vad du ska titta på under installation, påklädning och installation.
Budgetering och långsiktigt värde
Prislappar är lätta att jämföra; livscykelkostnader är det inte. Fyra kostnadsposter avgör vad en ytslipmaskin verkligen kostar dig:
- Maskinpris. Tabellstorlek och kontrollnivå dominerar denna siffra.
- Verktyg. Hjulbalanseringsställ, diamantbord, kylvätskefilter och en bra magnetchuck.
- Installation och utbildning. En CNC-slipmaskin är bara lika produktiv som operatören som programmerar den.
- Underhåll och reservdelar. Styrningsslitage, hydrauloljekvalitet och spindellager avgör maskinens tionde års noggrannhet.
Vår erfarenhet är att köpare som jämför värden för acceptans för planhet, styrvägsdesign och kontrollfunktioner innan de tittar på prislappen, slutar konsekvent med lägre kostnad per markdel. En maskin från en tillverkare med eget produktions- och monteringscenter ger dig också ett ställe att vända sig till för svar, och att sinnesro är en del av värdet.
CNC Ytslipmaskin FAQ
Vad är en CNC-ytslipmaskin?
En CNC-ytslipmaskin använder en roterande slipskiva för att producera plana, parallella, släta ytor på metalldelar. CNC-kontrollen automatiserar bordsrörelse, korsmatning, nedmatning, hjulbehandling och slitagekompensation, så att operatören kan återskapa samma resultat på varje del.
Vad är skillnaden mellan en ytslip och en cylindrisk slipmaskin?
En ytslipmaskin producerar plana ytor på arbetsstycken som hålls på ett fram- och återgående bord, medan en cylindrisk slipmaskin roterar arbetsstycket runt sin egen axel för att slipa runt utvändiga eller inre diametrar. Båda använder slipskivor, men maskinkinematik och arbetshållning är helt olika.
Hur mycket kostar en CNC-ytslipmaskin?
Priset drivs främst av bordsstorlek, spindeleffekt och kontrollnivå. En liten manuell ytslip är den billigaste ingångspunkten, medan en full CNC-maskin med automatisk dressing och kylvätskefiltrering representerar en större investering, men för batchproduktion betalar den sig vanligtvis tillbaka i sparat arbete och minskat skrot.
Vilken ytfinish kan en ytslipmaskin uppnå?
Typiska Ra-värden sträcker sig från 0,2 till 0,8 µm för vanlig ytslipning. Med finförband, balanserade hjul och stabil kylvätska kan precisionsmaskiner nå cirka 0,1 µm Ra, vilket täcker de flesta form- och verktygskrav.
Vad är skillnaden mellan en horisontell spindel och en vertikal spindelytslipmaskin?
En horisontell spindelmaskin slipar med hjulets periferi och är standardvalet för plana ytor med hög precision; en vertikalspindelmaskin slipar med skivans yta, tar bort metall snabbare över stora ytor, och är att föredra för tung spånavverkning där finishen är mindre kritisk.
Hur underhåller jag en ytslipmaskin?
Håll den magnetiska chucken ren och avmagnetiserad efter varje jobb, spola kylvätskan och kontrollera dess koncentration varje vecka, klä hjulet när det glaserar, smörj vägarna enligt schemat och kontrollera bordets planhet och nedmatningsnoggrannhet med jämna mellanrum så att litet slitage inte blir till skrotdelar.


Om du är intresserad av våra produkter, kontakta oss.
KONTAKTUPPGIFTER
Nantong New Era Technology Co., LTD
- Femstjärnig industripark, Chongchuan-distriktet, Nantong City, Jiangsu-provinsen, Kina
- TEL:+86-19851302688
- E-post: [email protected]
Produkter
Snabblänk
Nyheter
Mobil terminal
NANTONG NEW ERA TECHNOLOGY CO., LTD Alla rättigheter förbehållna. Tillverkare av CNC-bearbetningscenter Kina bearbetningscenterfabrik
