


Branschnyheter
Hem / Nyheter / Branschnyheter / EDM-typer förklarade: En praktisk guide till CNC-sänke-EDM-maskinklasser
EDM-typer förklarade: En praktisk guide till CNC-sänke-EDM-maskinklasser
 2026.08.26
 Branschnyheter
Fråga tio verktygsrumschefer vilken EDM-maskin de använder så får du höra tio varianter av samma svar: sänk-, vajer- eller hålborrning. Den del som förvirrar nya köpare är kontrollnivån som är tryckt på maskinen – ZNC, PNC eller CNC. Om ditt jobb involverar en blind formhålighet med en formad elektrod, är det praktiska beslutet vanligtvis kontrollnivån, inte processfamiljen. Den här guiden börjar med de viktigaste EDM-processtyperna, jämför sedan de tre sinker EDM-kontrollarkitekturerna och visar vilken som passar en typisk butiksbudget och arbetsbelastning.
Översikt av EDM-typer: Sänk-, tråd- och hålborrning
Elektrisk urladdningsbearbetning tar bort material med kontrollerade gnistor mellan två elektroder. En sinker EDM formar formen av en förbearbetad elektrod i arbetsstycket under dielektrisk vätska. Tråd EDM skär en väg genom ett fast arbetsstycke med hjälp av en tunn strömförsörjd tråd. Hålborrning EDM använder en roterande rörformad elektrod för att göra djupa hål med liten diameter. Mikro EDM skalar ner samma princip till mycket små funktioner. Bland dessa är sinker EDM det vanligaste valet för formhålrum eftersom det kan producera blinda fickor, ribbor och strukturerade ytor som tråd inte kan nå.
| EDM typ | Process | Bäst för | Elektrod | Typiskt resultat |
|---|---|---|---|---|
| Sänke EDM | Bildad elektrod eroderar en kavitet | Forma hålrum, formar, komplexa 3D-former | Graphite or copper block | Blinda hålrum med fin eller strukturerad finish |
| Wire EDM | Åkande tråd skär genom delen | Stämplingsverktyg, precisionsstansverktyg | Mässing eller zinkbelagd tråd | Rena kanter och hög måttnoggrannhet |
| Hole Drilling EDM | Roterande rörelektrod bränner ett djupt hål | Kylhål, trådgängningsstarthål | Rörformad elektrod i mässing eller koppar | Snabb djuphålsborrning med mindre grad |
| Micro EDM | Miniatyrelektroder med låg urladdningsenergi | Mikroformar, munstycken, medicinska komponenter | Mikrostav eller rörelektrod | Mycket fina detaljer och små finesser |
Avvägningarna handlar inte bara om form. Wire EDM har ingen sidokraft och producerar mycket rena kanter, men den behöver ett starthål och skär endast genom funktioner. Sinker EDM utmärker sig när en elektrod kan nå en komplex kavitet direkt. För butiker som utvärderar sin första maskin, sinker EDM machines förbli den mest flexibla ingångspunkten eftersom en enda elektrod kan återanvändas för en sats av identiska hålrum.
I en sinker EDM är arbetsprincipen okomplicerad: ett servohuvud håller elektroden, dielektriska tanken omger bearbetningsområdet och arbetsstycket sitter på bordet med ett kontrollerat gnistgap mellan elektroden och delytan.
Förenklad isometrisk vy av ett sänke-EDM-system.
Sinker EDM-kontrollnivåer: ZNC, PNC och CNC
När du väl har bestämt dig för sinker EDM, definierar styrsystemet maskinens kapacitet, pris och nivån på förarens skicklighet den kräver. Tre styrarkitekturer är vanliga på marknaden: ZNC, PNC och CNC. De delar samma mekaniska grund men skiljer sig i hur mycket av bearbetningssekvensen som är automatiserad.
ZNC-maskiner: Manuell positionering med en automatisk Z-axel
ZNC står för Z-axis numerical control. Maskinen hanterar gnistbildningsdjupet automatiskt, medan operatören positionerar X och Y manuellt och sköter elektroduppsättningen. Detta är den enklaste sinker EDM-arkitekturen och ett praktiskt alternativ för verktygsrum med erfarna sättare och låga produktionsvolymer. Om ditt arbetsflöde är små partier, en kompakt ZNC-450 sänke EDM ger dig en kontrollerad gnistcykel utan en avancerad kontrollinvestering.
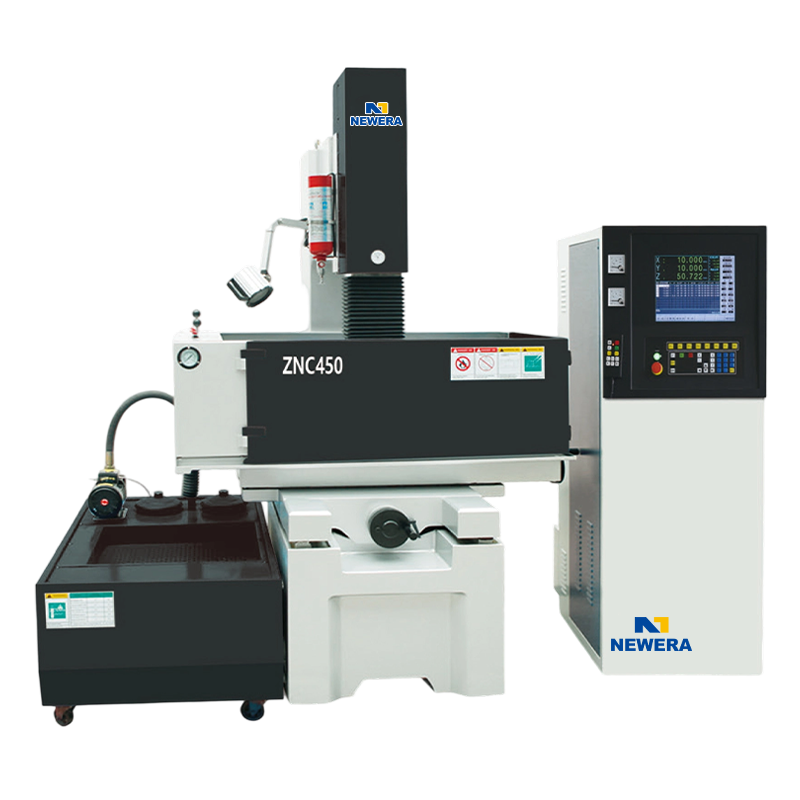 ZNC 450 EDM Sänkmaskin/Sänke EDM-tillverkare, företag - Nantong Ny Nantong New Era Technology Co., Ltd är Kina OEM/ODM ZNC 450 EDM Die Sinking Machine/Sinker EDM tillverkare och företag, Fog system de... Visa produkt →
PNC-maskiner: programmerade positioner och sekvenser
PNC-maskiner lägger till minne och programmerbar positionering. Operatören kan lagra elektrodpositioner, gnistbildningsdjup och spolsekvenser, vilket minskar inställningstiden när en form har flera hålrum. För butiker som producerar större partier eller ofta upprepade jobb, är automatiseringen en PNC-450 sinker EDM tillhandahåller betalar vanligtvis snabbt tillbaka genom mer konsekventa cykler och mindre övervakning.
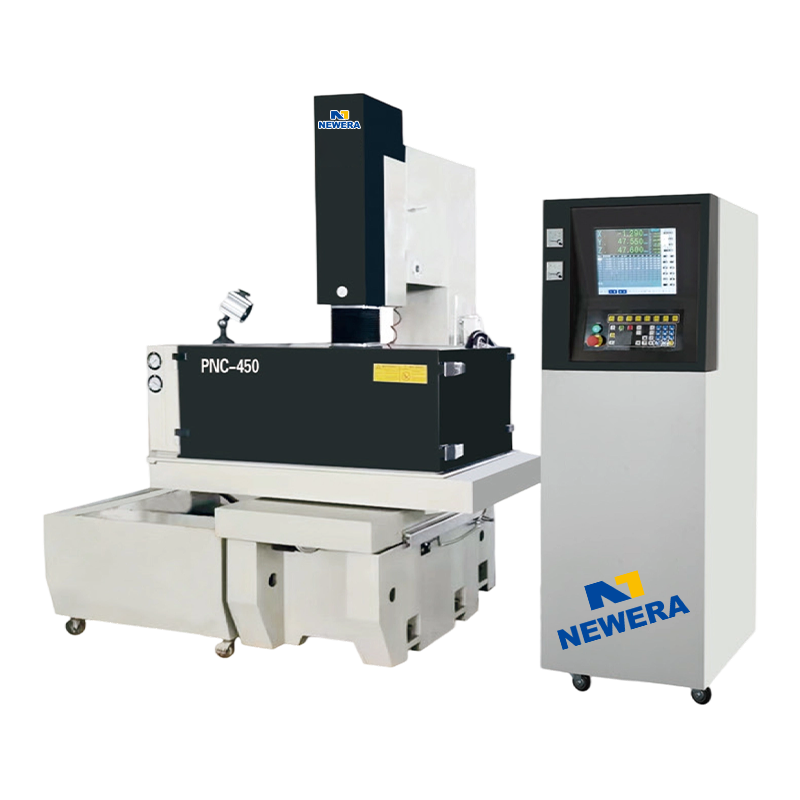 PNC 450 EDM Sänkmaskin/Sänke EDM-tillverkare, företag - Nantong Ny Nantong New Era Technology Co., Ltd är Kina OEM/ODM PNC 450 EDM Die Sinking Machine/Sinker EDM tillverkare och företag, Fog system de... Visa produkt →
CNC-maskiner: Full multi-axlig bearbetning
CNC-sänkare EDM tar konceptet vidare med full fleraxlig koordination. Styrningen kan driva X, Y, Z och ytterligare roterande axlar, kretsa runt elektroden för att förbättra spolningen, skapa konisk eller spiralformad erosion och stödja obevakad körning med verktygsbytessystem. Detta är kategorin att välja för högprecisionsform- och formarbeten där repeterbarhet och långa oövervakade körningar motiverar det högre priset. En maskin i denna klass, t.ex CNC-540 sänke EDM , flyttar installationsarbetet från operatören till CAM-programmet.
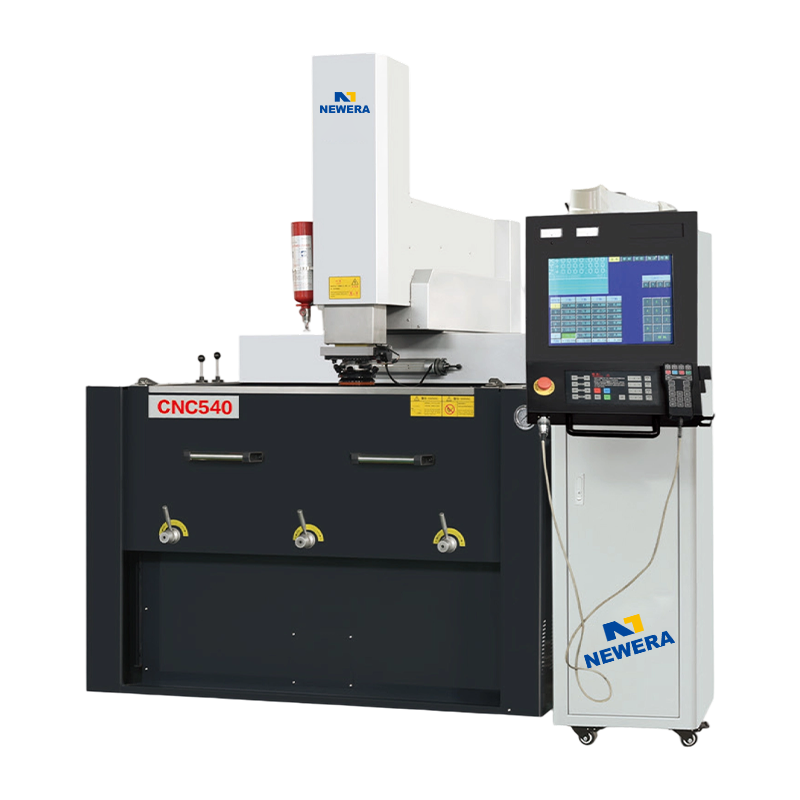 CNC 540 EDM Sänkmaskin/Sänke EDM-tillverkare, företag - Nantong Ny Nantong New Era Technology Co., Ltd är Kina OEM/ODM CNC 540 EDM Die Sinking Machine/Sinker EDM-tillverkare och företag, den höga styva... Visa produkt →
Relativ jämförelse av ZNC-, PNC- och CNC-kontrollnivåer. Högre prispoäng innebär en dyrare maskin.
Hur man väljer rätt EDM-typ
Det finns inget universellt svar. Beslutet bör börja med detaljgeometri och sedan gå över till produktionsvolym. Inom bearbetningsindustrin är det mest tillförlitliga tillvägagångssättet att först matcha processfamiljen till funktionsformen och sedan välja kontrollnivå baserat på hur många timmar maskinen faktiskt kommer att köras.
- Blinda kaviteter med formade elektroder pekar mot sinker EDM.
- Genomskurna konturer i härdat stål pekar mot tråd EDM.
- Djupa kylhål eller trådgängande hål pekar mot hålborrning EDM.
- Hög mix och ofta upprepade jobb gör en PNC-maskin attraktiv.
- Oövervakad drift dygnet runt är där CNC tjänar sin premie.
- Låg volym och mycket skickliga operatörer kan fortfarande uppnå goda resultat med ZNC.
Innan du godkänner en budget, granska vad en sinker EDM realistiskt kan hantera så att du inte överköper precision eller underdimensionerar arbetstanken.
Vanliga frågor om EDM-typer
Vad är skillnaden mellan EDM och sinker EDM?
EDM är den bredare processfamiljen. Sinker EDM är den specifika typen som använder en formad elektrod för att erodera en kavitet i ett arbetsstycke.
Vilka är de tre huvudtyperna av EDM?
De tre huvudtyperna är sinker EDM, wire EDM och hålborrning EDM. Micro EDM listas ibland som en fjärde kategori.
Vilken EDM-typ är bäst för formtillverkning?
Sinker EDM är vanligtvis den bästa passformen för mögelhåligheter eftersom den kan producera blinda, komplexa former med en formad elektrod.
Vad betyder ZNC i en EDM-maskin?
ZNC betyder att Z-axeln styrs numeriskt medan X och Y placeras manuellt. Det är kontrollarkitekturen på ingångsnivå.
Är en CNC EDM-maskin värd den extra kostnaden?
För butiker som kör formar med flera hålrum eller obevakade skift betalar CNC-maskiner vanligtvis tillbaka genom lägre arbetskostnader och bättre repeterbarhet.
Kan wire EDM göra en blind hålighet?
Nej. Wire EDM skär bara genom arbetsstycket, så en blind hålighet kräver normalt en sinker EDM med en formad elektrod.


Om du är intresserad av våra produkter, kontakta oss.
KONTAKTUPPGIFTER
Nantong New Era Technology Co., LTD
- Femstjärnig industripark, Chongchuan-distriktet, Nantong City, Jiangsu-provinsen, Kina
- TEL:+86-19851302688
- E-post: [email protected]
Produkter
Snabblänk
Nyheter
Mobil terminal
NANTONG NEW ERA TECHNOLOGY CO., LTD Alla rättigheter förbehållna. Tillverkare av CNC-bearbetningscenter Kina bearbetningscenterfabrik
