


Branschnyheter
Hem / Nyheter / Branschnyheter / CNC Vertical Machining Center Köparguide: Nyckelspecifikationer och urvalstips
CNC Vertical Machining Center Köparguide: Nyckelspecifikationer och urvalstips
 2026.09.02
 Branschnyheter
Två verkstäder beställer vertikala bearbetningscentra samma dag. Man handlar för en enda familj av aluminiumhus; de andra planerna mögelarbete plus en blandning av plastinsprutningsdelar. Sex månader senare citerar en butik snabbare ledtider och den andra bekämpar spindelvibrationer. Båda maskinerna ser likadana ut på ett datablad. Skillnaden beror på hur varje maskin matchar sin verkstads faktiska arbetsbelastning, inte på varumärket på gjutningen.
Vad är ett vertikalt CNC-bearbetningscenter?
Definition som betyder något på golvet
Ett vertikalt CNC-bearbetningscenter är en fräsmaskin med en spindel orienterad vertikalt, vinkelrätt mot arbetsbordet. Arbetsstycket kläms fast vid ett T-spårbord och spindeln tar bort metall medan den rör sig längs X-, Y- och Z-axlarna. Detta är den klassiska konfigurationen för plattliknande delar, stansar, fixturer och små till medelstora höljen.
Den vertikala designen fungerar bra för många butiker eftersom spån faller ut ur skärzonen, kylvätska rinner av naturligt och föraren kan se snittet utan att böja sig runt maskinen. Bara den sikten hjälper till med första delens inspektion och felsökning.
Standardkomponenter på de flesta VMC:er
- En vertikal spindel som drivs av en rem eller direktdriven motor
- Ett T-spårbord med upp till 1 270 mm eller mer av X-axeln
- En automatisk verktygsväxlare, vanligen med 12 till 24 verktyg
- En CNC-styrenhet som koordinerar de linjära axlarna
- Valfritt 4:e-axels roterande bord för arbete med flera ansikten
Vad en VMC gör bra och där den kommer till kort
Slutsats först: För platta delar, formar och mest kompakta höljen är en VMC den billigaste vägen till exakt, repeterbar metallborttagning.
Vertikala bearbetningscentra är effektiva när arbetsstycken förblir fastklämda på bordsytan. Den vertikala spindeln gör verktygsbyten förutsägbara, fastspänningen är enkel och inställningarna är snabbare för enstaka prototyper och små partier. Tyngdkraften fungerar till din fördel: chips faller rakt ner istället för att samlas runt verktyget.
När du jämför denna inställning med ett horisontellt bearbetningscenter blir skillnaden tydlig. En VMC är ditt bästa val för delar som sitter platt. HMC:er vinner när du behöver bearbeta flera ytor av en tung låda samtidigt som du håller delen stillastående. Läs innan du gör en beställning denna jämförelse av VMC och HMC så maskingeometrin matchar detaljfamiljen du kör.
En begränsning att komma ihåg: om du bearbetar stora kuber som kräver fyra eller fem ytor i en fixtur, kommer VMC:n att tvinga dig att avbryta cykeln och flytta om. Den stilleståndstiden tär på kostnadsfördelen du får i förväg.
Vilka VMC-specifikationer betyder mest i praktiken
Slutsats först: Börja inte med märke eller pris. Börja med de tre siffrorna som avgör om dina delar passar: X-axelns rörelse, spindelhastighet och vridmoment och maximal bordsbelastning.
Axelrörelse definierar det största arbetsstyckets kuvert du kan hantera. Om du bearbetar en 300×200×150 mm aluminiumkapsling räcker det med en 850×500×500 mm maskin. Men om din produktionslinje kör 1 200 mm extruderingsprofiler behöver du en modell med längre X-rörelse. Att betala för överskottsresor som förblir oanvända är pengar bundna i termisk massa som du aldrig kommer att utnyttja.
Spindelbeteende är nästa filter. Högt varvtal vid lågt vridmoment fungerar för aluminium. Form- och stålarbete kräver vridmoment lägre i kurvan. En remdriven spindel är enklare att underhålla; en direktdriven spindel ger bättre ytfinish vid högre hastigheter. Fråga specifikt var maskinen genererar sitt vridmomentband.
Repeterbarhet är viktigare än absolut positioneringsnoggrannhet för de flesta jobbbutiker. Absolut noggrannhet talar om vart maskinen går; repeterbarhet talar om för dig om det går dit varje gång. För daglig toleranshållning är repeterbarhet i intervallet ±5 μm ett praktiskt mål.
Innan du signerar en inköpsorder, kör igenom denna checklista med frågor att ställa innan du köper en VMC , inklusive termisk kompensation, kontrollerkompatibilitet och tillgänglighet av reservdelar.
Matcha en VMC till ditt produktionsscenario
Slutsats först: Batchstorlek, delform och materialhårdhet avgör vilken VMC-klass du behöver mer än någon marknadsföringsspecifikation gör.
Om din butik kör 200 aluminiumfästen per månad och två formhåligheter per månad, är dessa jobb inte samma maskin. Fästena vill ha snabbhet och billigt verktyg; formarna vill ha styvhet och fin finish. En mellanklass VMC med en direktdriven spindel och ett magasin med 20 verktyg kan täcka båda utan att överinvestera.
För fordonsarbete med stora volymer, titta på cykeltiden. Varje sekund som sparas på en 90-sekunders operation kan läggas till meningsfull utdata vid slutet av ett skift. För formarbete vill du ha en maskin som håller ytfinish under konstant skärbelastning, inte en som bara sprintar genom luftpassager.
Enligt branschundersökningar samlas VMC-användningen kring form och form, bildelar, allmän bearbetning, flyg och elektronik. Varje segment betonar en annan specifikation först.
VMC applikationsområden efter branschandel
Mögel & dö 30 %
Automotive 25 %
Allmän bearbetning 20 %
Flyg och rymd 15 %
Elektronik 10 %
Den verkliga kostnaden för att äga en VMC
Slutsats först: Köpeskillingen är bara den del du kan förhandla om. Livstidskostnad gömmer sig i installation, verktyg, stilleståndstid och energi.
Installation är en vanlig överraskning. Vissa kraftiga VMC:er behöver ett förstärkt fundament eftersom maskinens egen massa och skärkrafter kräver ett styvt golv. En dåligt nivellerad maskin kommer att förlora kalibreringen snabbt. Be tillverkaren om grundritningar innan du bestämmer dig för en layout.
Verktyg och fixering är nästa budgetpost. En grundläggande spindel med ett magasin med 24 verktyg behöver verktygshållare, spännhylsor och en förinställning för att vara användbar. För butiker som börjar från början kan det verktygspaketet utgöra ett betydande tillägg till maskinens inköpspris.
Energiförbrukningen varierar också beroende på konfiguration. En större spindel och en skåpluftkonditionering höjer belastningen även när maskinen är tomgång. Om din fabrik endast kör dagskift kan den skillnaden visas i elräkningen varje månad.
Underhåll är där den verkliga kostnadsskillnaden visar sig. Spindellager, linjär styrsmörjning och kulskruvsspel behöver alla åtgärdas enligt ett schema. En billigare maskin som står nere i en vecka kan kosta mer än prisskillnaden om den stoppar en produktionslinje med kunddeadline.
Hur man väljer rätt VMC från New Era Technology
Slutsats först: New Era Technology erbjuder ett komplett utbud av vertikalt bearbetningscenter från ekonomi till kraftig skärning, så beslutet handlar om att matcha en serie till dina delar snarare än att leta efter ett kompatibelt produktionsgolv.
För små fabriker som bearbetar aluminium och mjukt stål i blygsamma partier, levererar den ekonomiska EV-serien full VMC-funktion utan överskottskostnader. EV850- och EV1060-modellerna är designade för butiker som vill ha en enkel maskin med kompakt fotavtryck.
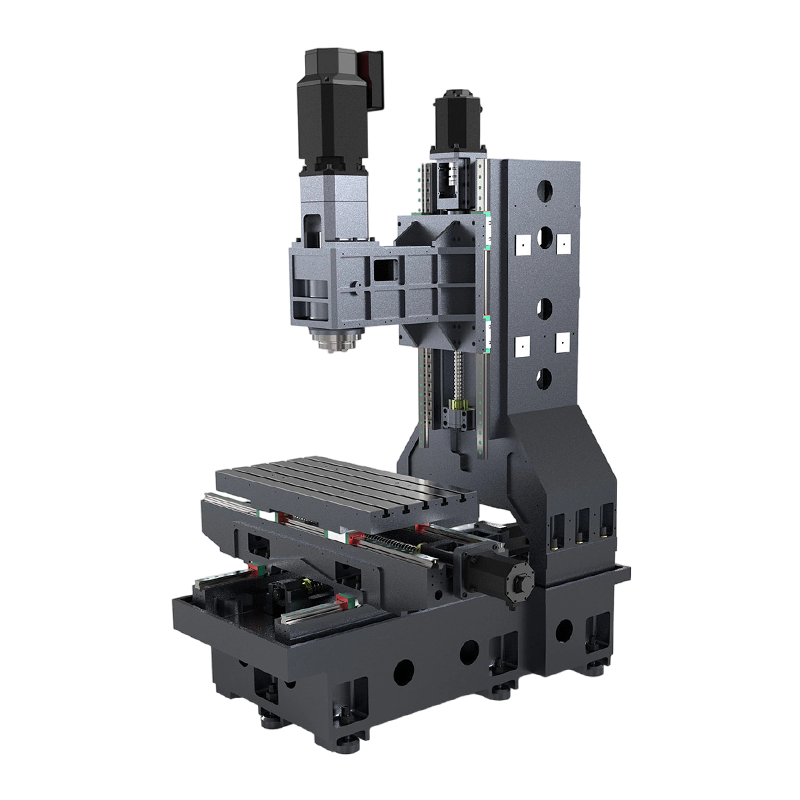 EV850 ekonomiskt vertikalt bearbetningscenter för små batchproduktion EV850 är designad för butiker som bearbetar aluminium och mjukt stål i blygsamma omgångar och erbjuder full VMC-funktionalitet med ett kompakt utrymme och enkel åtkomst till underhåll, vilket gör den till ett praktiskt val för kostnadsmedvetna operationer. Visa produkt →
Mögelbutiker och flygleverantörer behöver en annan balans. Den högpresterande VF-serien ger starkare spindelrespons, bättre finish och den typ av styvhet som stöder skärning av härdat stål och finbearbetning med långa konturer. Om du kör svåra material hela dagen är det här klassen där din toleransdrift är mest sannolikt att dyka upp först i delen, inte i maskinen.
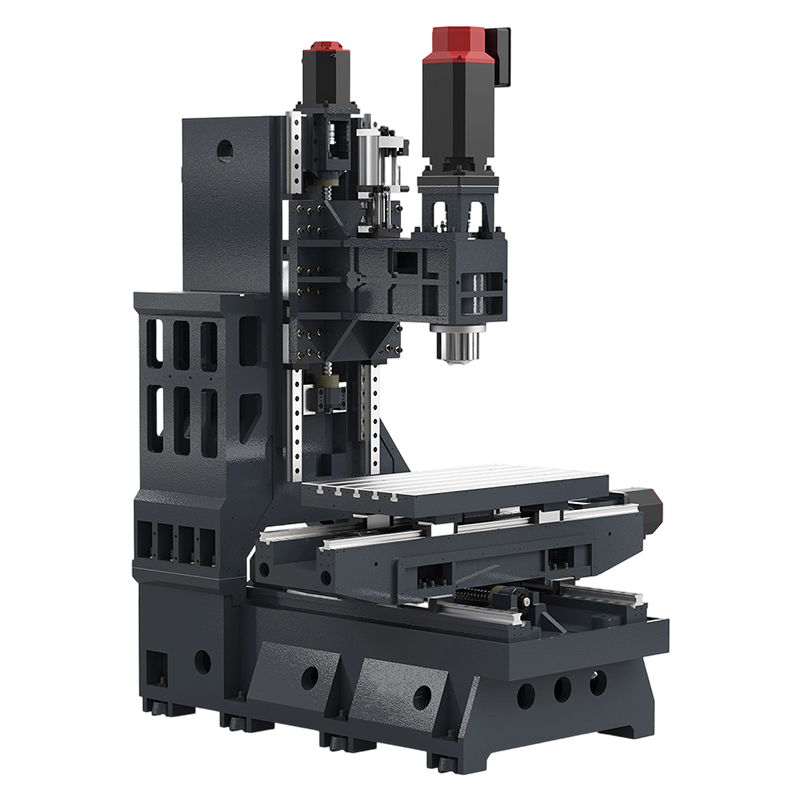 VF85 High Performance VMC för härdat stål och finish Idealisk för form- och rymdarbete, VF85 ger förbättrad spindelrespons och styvhet för skärning av härdat stål och långa efterbearbetningspass, vilket hjälper till att upprätthålla snäva toleranser även i krävande material. Visa produkt →
För långa profiler, rälsramar eller stora formbaser, titta på serien med stor slaglängd. V127L förlänger X-axelns rörelse avsevärt utan att ge avkall på det kompakta vertikala fotavtrycket, vilket innebär att du kan hålla långa delar inuti kuvertet samtidigt som du flyttar dem till verkstadsgolvet normalt.
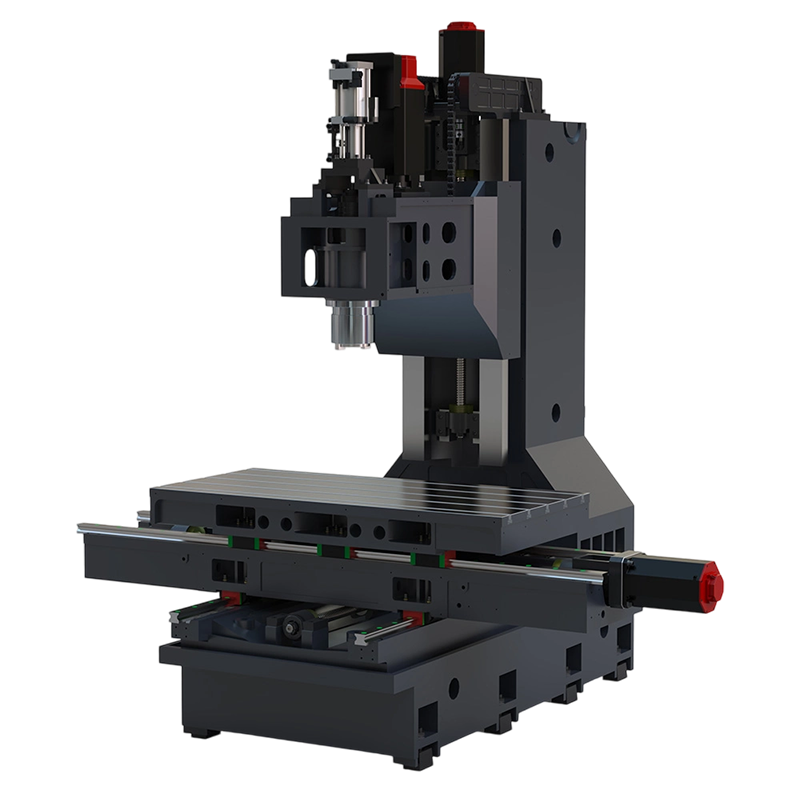 V127L Large Stroke VMC för långa profiler och formbaser Med utökad X-axelrörelse, rymmer V127L långa delar utan att offra vertikal kompaktitet, förenklar hanteringen och möjliggör effektiv bearbetning av rälsramar, profiler och stora formbaser. Visa produkt →
Y-axliga fyrvägsmaskiner, som V138L och V158F, ger styvhet för stora fräskrafter och stora formar. Om dina delar kräver djupa snitt på tjockt stål, ger denna klass dig det stöd som behövs för att ta bort metall utan att skratta.
Att välja rätt VMC: Snabbguide för beslut
Slutsats först: Matcha maskinserien till din typiska delfamilj, inte till den största delen du någonsin har bearbetat en gång.
Skriv ner dina fem bästa arbetsstycken. För varje, registrera kuvertstorlek, material, satskvantitet och erforderlig tolerans. Jämför sedan mot tabellen nedan. Denna enkla övning filtrerar bort fler felköp än någon demodag.
| VMC-serien | Primära styrkor | Applikationer som passar bäst |
|---|---|---|
| EV850 / EV1060 | Kompakt, ekonomisk, enkel användning | Aluminiumdelar, fästen, små partier |
| VF85 / VF116 | Högre spindelrespons, snabbare konturer | Formhåligheter, härdat stål, flyg |
| V127L / VF138 | Förlängd X-axelrörelse, stor bordsyta | Långa profiler, rälsramar, stora plattor |
| V138L / V158F | Fyra Y-axelvägar, kraftig styvhet | Stora formar, djupa snitt, kraftiga fräsbelastningar |
VMC-underhåll och långtidsprestanda
Slutsats först: En VMC som får daglig rengöring och månatlig kalibrering håller sin tolerans i åratal; en som ignoreras förlorar den snabbt.
Håll spindelkonan ren och torkad efter varje skift. Spån som lämnas nära konan kan överföras till verktygshållaren och orsaka utrinning, vilket direkt påverkar ytfinishen och håldiametern. Detsamma gäller maskinens linjära styrningar som behöver regelbunden smörjning enligt tillverkarens intervall.
Förebyggande kontroller av kulskruvar och servovinster bör ske minst kvartalsvis. Många butiker upptäcker att en enkel laserkalibreringskontroll en eller två gånger om året fångar termisk drift och axelfel innan den producerar skrotade delar. Små vårdmoment kostar lite; slitna spindellager är dyra att byta tyst.
Vanliga frågor om CNC vertikala bearbetningscentra
F1: Vad används ett vertikalt CNC-bearbetningscenter till?
En VMC används för fräsning, borrning, gängning och konturering på plana eller korta delar, inklusive formar, fixturer och hus. Det är en metallskärmaskin för allmänna ändamål för små till medelstora arbetsstycken.
F2: Vad är skillnaden mellan VMC och HMC?
En VMC har en vertikal spindel och fungerar bäst på delar som kläms platt på ett bord. En HMC har en horisontell spindel och passar stora lådor eller flersidiga delar där bearbetning av alla sidor i en uppsättning är en prioritet.
F3: Vilka är de främsta fördelarna med en VMC?
Lägre kostnad jämfört med HMC, bättre spånavlägsnande på grund av tyngdkraften, enklare installation och synlighet av delar och lägre underhållskomplexitet. Dessa gör den till en stark passform för arbetsbutiker och verktygsrum.
F4: Hur väljer jag rätt VMC för min butik?
Börja med delstorlek, batchvolym, materialhårdhet och ditt toleransintervall. Anpassa sedan axelrörelse, spindelhastighet, bordsbelastning och verktygsmagasinkapacitet till dessa krav.
F5: Vilket underhåll kräver en VMC?
Daglig rengöring av spindelns avsmalning och bords T-spår, regelbunden styrsmörjning, periodiska kulskruvskontroller och årlig laserkalibrering för positioneringsnoggrannhet.
F6: Vilken är den vanligaste orsaken till att VMC-noggrannheten avviker över tid?
Termisk expansion är den främsta orsaken. Förändringar i rumstemperatur eller lång kontinuerlig skärning värmer maskinkroppen. Spindelvärmekompensation är funktionen som håller noggrannheten stabil under dagen.


Om du är intresserad av våra produkter, kontakta oss.
KONTAKTUPPGIFTER
Nantong New Era Technology Co., LTD
- Femstjärnig industripark, Chongchuan-distriktet, Nantong City, Jiangsu-provinsen, Kina
- TEL:+86-19851302688
- E-post: [email protected]
Produkter
Snabblänk
Nyheter
Mobil terminal
NANTONG NEW ERA TECHNOLOGY CO., LTD Alla rättigheter förbehållna. Tillverkare av CNC-bearbetningscenter Kina bearbetningscenterfabrik
