


Branschnyheter
Vad bör jag tänka på innan jag köper en VMC?
 2026.07.30
 Branschnyheter
Snabbt svar: Vad bör jag tänka på innan jag köper en VMC?
Innan du köper en vertikalt bearbetningscenter , det kellerta svaret är detta: matcha spindeleffekten och hastighetsintervallet till din materialblandning, bekräfta att bordsstorleken och axelrörelsen täcker ditt största delhölje, kontrollera den strukturella styvheten hos gjutningen och styrvägsdesignen, granska den automatiska verktygsväxlarens kapacitet och bekräfta att CNC-styrplattformen passar ditt programmeringsarbetsflöde. Positioneringsnoggrannhet, kylvätske- och spånhantering, automatiseringsberedskap och leverantörens tillverkningsbakgrund avrundar listan. A VMC maskin är en långtidsproduktionstillgång, så beslutet handlar sällan om ett enda specifikationsbladsnummer. Det handlar om hur hela konfigurationen beter sig över din faktiska delmix, skiftmönster och golvlayout.
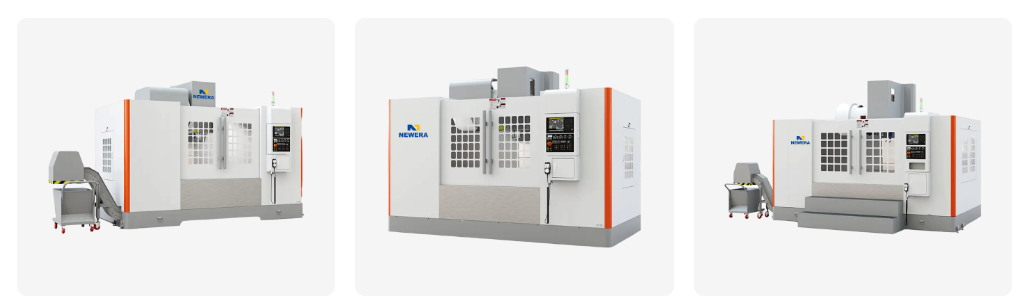
Avsnitten nedan går igenom varje faktor i detalj, med referensintervall, jämförelsetabeller och en checklista för leverantörsutvärdering som köpare vanligtvis använder när de begränsar alternativen.
- Spindeleffekt, varvtalsområde och vridmoment matchat med ditt typiska material
- Bordsstorlek och axelrörelse i förhållande till ditt största kuvert
- Strukturell styvhet av gjutning, styrbanor och ribbor
- Verktygsväxlarkapacitet och verktygsbyteshastighet för din del komplexitet
- CNC kontrollplattform och hur det passar ditt befintliga programmeringsarbetsflöde
- Positioneringsnoggrannhet och repeterbarhet behövs för din toleransklass
- Automationskompatibilitet för pallväxlare, robotlastning eller stångmatning
- Leverantörens tillverkningshistoria och teknisk support efter försäljning
Spindelkraft, hastighetsområde och vridmoment anpassade till dina arbetsstycken
Spindeln är en del av en vertikalt bearbetningscenter som mest direkt avgör vad du kan klippa, hur snabbt och hur rent. En spindel som väljs utan hänvisning till din materialblandning tenderar att lämna antingen hastighet eller vridmoment på bordet, och köpare upptäcker ofta detta först efter att maskinen redan är på golvet. Det hjälper att tänka i tre breda spindelklasser snarare än ett enda nummer.
Standard vridspindlar
Denna klass, som går mellan 6 000 och 10 000 rpm, gynnar låg- och medelhastighetsvridmoment, vilket passar stål, gjutjärn och allmän grovbearbetning av formstål där spånbelastningen är viktigare än ythastigheten. Butiker som kör tyngre lagerborttagning på järnhaltigt material lutar sig vanligtvis mot denna klass.
Mellanhastighetsbalanserade spindlar
Detta intervall sträcker sig från cirka 10 000 till 15 000 rpm och är ett vanligt standardområde för blandade produktionsgolv som kör både stålkomponenter och aluminiumdelar genom samma VMC maskin . Det är en praktisk mellanväg snarare än ett specialistval.
Höghastighetsspindlar
Från 15 000 upp till 24 000 rpm och ibland högre, sjunker vridmomentet överst i området i utbyte mot ythastighet. Denna klass passar strukturella delar av aluminium, grafitelektroder och finformningsfinishing där ytkvaliteten beror på spindelhastighet snarare än rå skärkraft.
| Spindelklass | Typiskt hastighetsområde | Vridmoment karaktär | Bäst lämpade material |
|---|---|---|---|
| Standard vridmoment | 6 000 till 10 000 rpm | Högre vridmoment i den lägre delen | Stål, gjutjärn, formstål |
| Mellanhastighetsbalanserad | 10 000 till 15 000 rpm | Balanserad över hela intervallet | Blandad stål- och aluminiumtillverkning |
| Hög hastighet | 15 000 till 24 000 rpm | Lägre vridmoment nära toppfart | Aluminium, grafit, formbehandling |
Bordsstorlek, axelrörelse och övergripande maskinfotavtryck
Bordsstorlek och X, Y, Z resor bestämmer den största delen du kan köra, men de bestämmer också hur mycket golvyta, kranfrigång och gångbredd maskinen kommer att uppta på ditt verkstadsgolv. A litet vertikalt bearbetningscenter är populärt i verktygsrum och prototypbutiker just för att det håller fotavtrycket kompakt samtidigt som det täcker vanliga fästen, plattor och husstorlekar.
Referens X-axelrörelse enligt storleksklass för vertikal bearbetningscentrum
| VMC klass | Bordsstorlek (ca) | X / Y / Z Resor |
|---|---|---|
| Litet vertikalt bearbetningscenter | 600 x 400 mm | 500 / 400 / 400 mm |
| Standard vertikalt bearbetningscenter | 1000 x 500 mm | 1000 / 500 / 600 mm |
| Stort vertikalt bearbetningscenter | 1500 x 800 mm och uppåt | 1600 / 800 / 800 mm |
Utöver de råa siffrorna, kontrollera krankrokens höjd, gaffeltruckens åtkomst till front- och sidopanelerna och utrymmet så att elskåpsdörrarna kan öppnas helt under underhåll. Många köpare dimensionerar maskinen rätt men glömmer servicetillståndet runt den, vilket sedan tvingar fram en besvärlig layoutändring senare.
Strukturell styvhet, gjutningsdesign och vibrationskontroll
Styvhet avgör hur en vertikalt bearbetningscenter beter sig under verklig skärbelastning snarare än på tomgång. En maskin som på pappret ser identisk ut med en konkurrerande modell kan fortfarande pratla, avleda eller tappa finishkvaliteten när ett tungt grovbearbetningspass börjar, och skillnaden går vanligtvis tillbaka till gjutningsdesign snarare än motorstorlek.
Leta efter en bred pelarbas, tjocka invändiga ribbor under bordet, symmetrisk termisk design mellan vänster och höger sida av pelaren, och antingen lådformad eller linjär styrvägskonstruktion anpassad till ditt typiska skärdjup. Lådvägar gynnar generellt kraftig grovbearbetningsstabilitet, medan linjära styrbanor gynnar snabb travershastighet och lägre friktion. Varken är allmänt sett bättre; det rätta valet beror på om din delblandning lutar mot tungt smutsavverkning eller snabbare, lättare efterbehandling.
Vibration och termisk stabilitet
Fråga hur spindelhuset hanterar värme under längre drifttid, eftersom termisk tillväxt i spindeln är en av de vanligaste orsakerna till dimensionsdrift under ett långt skift. En väl räfflad gjutning i kombination med en spindelkylmantel minskar gapet mellan den första delen av maskinen på morgonen och den tvåhundrade delen senare i skiftet.
Automatisk verktygsväxlarkapacitet och verktygsbyteshastighet
Den automatiska verktygsväxlaren, eller ATC, är där cykeltid ofta vinner eller förloras på komplexa delar. Två siffror betyder mest: magasinkapacitet, vilket är hur många verktyg maskinen kan hålla redo, och bytestid för verktyg till verktyg, vilket är hur snabbt maskinen byter mellan operationer.
Referensverktygsmagasinskapacitet efter produktionsmixkrav
En butik som kör ett litet antal återkommande delar behöver sällan mer än sexton till tjugo verktygspositioner. En verkstad med hög blandning som skär många olika artikelnummer per vecka drar nytta av ett större magasin, eftersom färre manuella verktygsbyten under arbetsdagen leder direkt till mer drifttid för spindeln. Verktyg till verktygsbyte är viktigast på delar med frekventa verktygsbyten, såsom detaljerade formhålrum eller delar med många små funktioner.
CNC-styrsystem och programmeringsgränssnitt
Styrplattformen på en VMC maskin formar den dagliga operatörens upplevelse mer än nästan någon annan enskild komponent. En kapabel spindel parad med en kontroll som dina programmerare tycker är besvärlig att arbeta med kommer att underprestera sitt specifikationsblad i praktiken.
Kylvätskesystem, evakuering av spån och höljesdesign
Kylvätskeleverans och spånhantering visas sällan överst på en köparchecklista, men de påverkar direkt verktygslivslängden, cykeltidens konsistens och hur mycket manuell rengöringsarbete en verkstad absorberar varje skift.
Alternativ för leverans av kylvätska
Flood-kylvätska klarar det mesta generella fräsarbetet, medan genomspindelkylvätska blir viktig vid djuphålsborrning och gängning där spånröjning på djupet annars är svår. Högtryckskylvätskealternativ hjälper till med spånbrytning i gummiartade eller långa flismaterial.
Spån evakuering och full inkapsling
En spåntransportör av skruvtyp eller gångjärn håller spånen automatiskt att flytta ut ur arbetszonen istället för att kräva manuell krattning under raster. Ett helt slutet arbetsområde minskar exponeringen av kylvätskedimma i verkstaden och håller spån inneslutna, vilket är viktigare när spindelhastigheten och materialavlägsningshastigheten ökar.
Positioneringsnoggrannhet och repeterbarhet
Positioneringsnoggrannheten beskriver hur nära maskinen kommer en beordrad koordinat, medan repeterbarheten beskriver hur konsekvent den återgår till samma punkt under många cykler. För de flesta allmänna arbeten är repeterbarheten viktigare från dag till dag, eftersom den avgör del till del konsistens över en produktionskörning på en precisions VMC-maskin .
- 0,010 mm Typisk repeterbarhet, ekonomiklass
- 0,006 mm Typisk repeterbarhet, standardklass
- 0,003 mm Typisk repeterbarhet, precisionsklass
Lägre värden indikerar snävare repeterbarhet över maskinklasser
Feedbackmetoden spelar en direkt roll här. Halvslutna system förlitar sig på en roterande omkodare vid motorn för att sluta sig till position, medan slutna system lägger till en linjär skala på själva axeln för att mäta den faktiska bordspositionen, vilket kompenserar för kulskruvsslitage och termisk expansion över tiden. Köpare som inriktar sig på en snäv toleransklass på en precisions VMC-maskin bör fråga specifikt vilken feedbackmetod som är anpassad snarare än att anta det från enbart prisnivån.
Automationskompatibilitet: Pallväxlare, robotlastning och stångmatning
Även om automatisering inte är en del av ditt första köp, är det värt att bekräfta om maskinarkitekturen stödjer det senare. Att lägga till automatisering till en maskin som aldrig designats för det är mycket svårare än att börja med rätt åtkomstportar och kontrollgränssnitt från dag ett.
- Manuell lastning med en enda operatör som sköter en maskin, lämpad för låg volym eller mycket varierande delkörningar
- Robotcellintegration, där en sexaxlig robotarm laddar och lossar delar från en fixtur medan operatören hanterar flera maskiner samtidigt
- Pallpoolsystem, där flera förladdade pallar köar automatiskt så att spindeln fortsätter att skära mellan operatörsbesöken
- Förlängd drift utan tillsyn eller släckt ljus, kombinerar pallpooler, i process sondering och övervakning av verktygets livslängd för produktionskörningar över natten
Matcha VMC-typ till din applikation: Formtillverkning, bildelar och allmän bearbetning
Inte alla applikationer väger samma faktorer lika. En butik inriktad på VMC för formtillverkning prioriterar styvhet och repeterbarhet över rå genomströmning, medan en butik som driver en bildelar VMC maskin line prioriterar vanligtvis cykeltid, automatiseringsberedskap och konsekvent genomströmning över långa produktionsserier.
- Litet vertikalt bearbetningscenter
- Standard vertikalt bearbetningscenter
- Precision / Custom Vertical Machining Center
| VMC typ | Primär tillämpning | Nyckelstyrka |
|---|---|---|
| Litet vertikalt bearbetningscenter | Prototypbutiker, verktygsrum | Kompakt fotavtryck, lägre krav på golvyta |
| Standard vertikalt bearbetningscenter | Allmän jobbbutik, bildelar VMC maskinarbete | Balanserad hastighet, färd och styvhet |
| Precision / Custom VMC | VMC för formtillverkning, detail parts | Snäv repeterbarhet, termisk stabilitet |
Utvärdera en tillverkare eller leverantör av vertikalt bearbetningscenter
Specifikationer berättar en del av historien, men tillverkningsbakgrunden för en vertikalt bearbetningscenter manufacturer or vertikalt bearbetningscenter supplier berättar resten. Två maskiner med nästan identiska specifikationer kan fortfarande prestera väldigt olika under många års drift beroende på hur konsekvent de är byggda och stöds.
| Utvärderingsområde | Vad du ska leta efter |
|---|---|
| Tillverkningshistoria | År aktivt designat och producerat maskinmodeller, in-house komponentförsörjning |
| Anpassningsförmåga | Stöd för OEM- och ODM-förfrågningar, konfigurerbar spindel, bord och kontrollalternativ |
| Support efter försäljning | Tillgång till teknisk vägledning, tillgång till reservdelar, fjärrdiagnostik |
| Produktionskonsistens | Repeterbar geometri och kalibreringsprocess över produktionsenheter |
| Dokumentation | Tydliga bruksanvisningar, underhållsscheman, ledningar och parameterreferenser |
Köpare söker en anpassat vertikalt bearbetningscenter konfigurationen bör bekräfta tidigt i diskussionerna om leverantören kan justera spindelkonan, bordsdimension, kontrollera varumärkespreferenser och automationsgränssnitt som en anpassad VMC-tillverkare snarare än att upptäcka gränserna för flexibilitet sent i processen.
Vanliga misstag att undvika när du väljer en VMC-maskin
- Underdimensionerad spindelkraft för det tyngsta materialet i delblandningen snarare än det genomsnittliga jobbet
- Ignorerar servicetillstånd runt maskinen för skåpdörrar, kylvätsketankåtkomst och framtida automation
- Med utsikt över kylvätskefiltrering behov för det specifika materialflis som genereras
- Väljer enbart på rubrikhastighetssiffror samtidigt som man hoppar över styvhet och repeterbarhetsgranskning
- Underskattar operatörens utbildningstid behövs för ett okänt kontrollgränssnitt
- Behandla en prisvärd VMC-maskin sökning som en anledning att hoppa över stelhet eller noggrannhetsgranskning, när det mer användbara tillvägagångssättet är att identifiera vilka specifikationer som faktiskt spelar roll för din delblandning innan du jämför alternativen
Industrins efterfrågan och varför vertikala bearbetningscentra förblir en kärninvestering
Efterfrågan på vertikala bearbetningscentra har förblivit motståndskraftig eftersom de täcker ett brett spektrum av detaljgeometrier med ett jämförelsevis kompakt fotavtryck. Branschmarknadsanalys projicerar det globala vertikala bearbetningscentersegmentet att expandera från en uppskattning 7,6 miljarder USD 2025 till nära 9,9 miljarder USD 2031 , vilket återspeglar en stadig årlig tillväxt (Källa: Vertical Machine Center Market Forecast, 2026 till 2031). Separat branschforskning placerar det vertikala segmentet på ungefär 61 procents andel av den bredare marknaden för bearbetningscenter 2026, en återspegling av hur många tillverkare som förespråkar flexibiliteten och kostnadseffektiviteten för vertikala konfigurationer framför andra maskintyper (Källa: Machining Centers Market Size and Opportunities, 2026 till 2033).
- 9,9 miljarder USD Beräknat VMC-segmentvärde till 2031
- 61 % Vertikal segmentandel av bearbetningscentra, 2026
- 45 % Asien och Stillahavsområdets andel av efterfrågan på bearbetningscentra, 2026
Denna tillväxt drivs till stor del av tillverkning av fordonskomponenter, form- och formarbeten och allmän industriell bearbetning, tre områden där en vertikalt bearbetningscenter är fortfarande ett praktiskt standardval för tillverkare som väger flexibilitet mot golvyta och inställningstid.
Om Nantong New Era Technology Co., LTD
Nantong New Era Technology Co., LTD har specialiserat sig på att utveckla, designa och producera numeriska styrmaskiner och CNC-verktygsmaskiner i mer än tjugo år, med stöd av ett dedikerat team inom teknikutveckling, tillverkning och försäljningsservice. Som en VMC maskin manufacturer driva en etablerad vertikalt bearbetningscenter factory i Kina har företaget kontinuerligt absorberat avancerad teknisk utveckling från hemlandet och utomlands, och vuxit till en tillverkare med en komplett produktions- och monteringskapacitet.
Jobbar både som OEM Tillverkare av vertikalt bearbetningscenter och en ODM VMC maskin China partner, Nantong New Era Technology fokuserar på att ge kunderna praktiska lösningar och konsekvent produktkvalitet uppbackad av lyhörd service, oavsett om kravet är en standardkonfiguration eller en mer skräddarsydd installation genom dess CNC vertikalt bearbetningscenter tillverkare förmåga.
Vanliga frågor
-
F1: Vad används en VMC-maskin till?
Ett vertikalt bearbetningscenter används för fräsning, borrning, gängning, borrning och konturering av metall och andra tekniska material, vanligtvis för konsoler, hus, plattor och formhåligheter.
-
F2: Varför välja ett vertikalt bearbetningscenter?
Ett vertikalt bearbetningscenter erbjuder enkel installation, tydlig synlighet av skärzonen och ett mindre fotavtryck jämfört med många andra konfigurationer för allmän delproduktion.
-
F3: Vilka är huvudkomponenterna i en VMC?
Kärnkomponenter inkluderar spindeln och motorn, axelstrukturen med kulskruvar och styrbanor, arbetsbordet, den automatiska verktygsväxlaren, CNC-styrskåpet och kylvätskesystemet.
-
F4: Hur styr CNC en VMC-maskin?
CNC-styrningen läser programmerade instruktioner och koordinerar servomotorerna på varje axel, spindelhastigheten och verktygsväxlaren, med hjälp av återkopplingsanordningar för att korrigera positionen under bearbetningen.
-
F5: Vilka operationer kan en VMC utföra?
Ett vertikalt bearbetningscenter kan utföra planfräsning, spårfräsning, borrning, gängning, brotschning, borrning och konturprofilering, tillsammans med formhålighetsfinishing på många detaljtyper.
-
F6: Stöder du OEM och ODM?
Stöd.
-
F7: Varför välja oss?
Oberoende forskning och utveckling, professionellt team, med en lång historia.
-
F8: Kan din förpackning garantera produktsäkerhet?
Burk.
-
F9: Vad är skillnaden mellan en VMC och ett horisontellt bearbetningscenter?
En VMC har en vertikal spindel, lämpad för plana delar och formarbete med enklare installation, medan ett horisontellt bearbetningscenter gynnar tung flersidig produktion med pallautomation.
-
F10: Hur bestämmer jag rätt bordsstorlek för mina delar?
Börja med ditt största kuvert plus fixtur och verktygsavstånd, jämför det sedan med X-, Y- och Z-rörelserna för de vertikala bearbetningscentermodellerna som granskas.


Om du är intresserad av våra produkter, kontakta oss.
KONTAKTUPPGIFTER
Nantong New Era Technology Co., LTD
- Femstjärnig industripark, Chongchuan-distriktet, Nantong City, Jiangsu-provinsen, Kina
- TEL:+86-19851302688
- E-post: [email protected]
Produkter
Snabblänk
Nyheter
Mobil terminal
NANTONG NEW ERA TECHNOLOGY CO., LTD Alla rättigheter förbehållna. Tillverkare av CNC-bearbetningscenter Kina bearbetningscenterfabrik
