


Branschnyheter
CNC Sinker EDM Maskinvalsguide
 2026.07.23
 Branschnyheter
Urvalsguide
Vad är a Sänke EDM-maskin
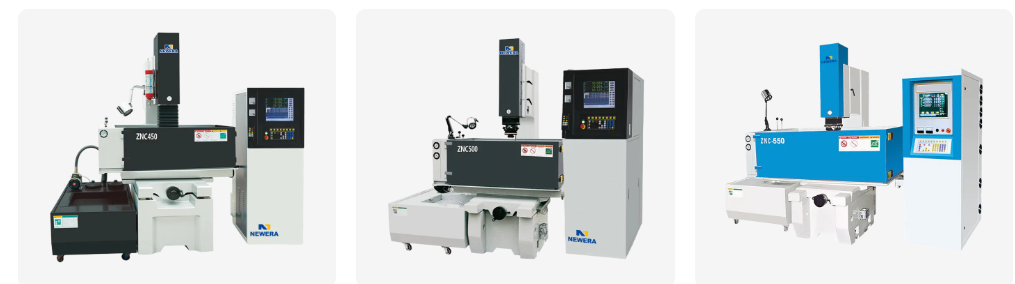
A Sänke EDM maskinen formar ett arbetsstycke genom att sänka en formad elektrod i materialet medan en snabb serie elektriska gnistor eroderar ytan för att matcha elektrodens geometri. Denna process, allmänt kallad EDM-matrissänkning, tar bort material genom kontrollerad gnisterosion snarare än skärkraft, vilket är anledningen till att hårdheten har liten effekt på hur en Die Sinking EDM-maskin presterar. Elektroden och arbetsstycket sitter nedsänkta i dielektrisk vätska och varje gnista tar bort en liten mängd material tills det färdiga hålrummet speglar elektrodens form.
En sänkmaskin, ibland kallad ram EDM-maskin, är standardverktyget för att producera formhålrum, stansavtryck och andra komplexa inre geometrier som är svåra eller omöjliga att nå med ett roterande skärverktyg. En modern CNC-sänke-EDM lägger till programmerbar axelstyrning och omloppscykler ovanpå denna kärnprocess, vilket är anledningen till att de flesta aktuella EDM-maskinköp är CNC-baserade snarare än manuellt manövrerade enheter.
Hur EDM Die Sinking fungerar
Gnisterosionscykeln
Materialavlägsnande sker genom tusentals individuella elektriska urladdningar varje sekund, var och en förångar en mikroskopisk mängd material från både elektroden och arbetsstycket. Eftersom elektroden också slits under denna cykel, väljs elektrodmaterial och urladdningsinställningar tillsammans för att balansera borttagningshastigheten mot hur mycket elektrodform som behöver bevaras för ett slutpass.
Dielektrisk vätskas roll
Dielektrisk vätska, vanligtvis en specialiserad olja, fyller gapet mellan elektrod och arbetsstycke, isolerar gapet tills spänningen byggs upp tillräckligt för att utlösa en gnista, och spola sedan bort det eroderade skräpet efteråt. Konsekvent vätskecirkulation och filtrering hindrar skräpet från att störa senare utsläpp, vilket är en del av varför tankdesign och filtreringskapacitet spelar lika stor roll som själva generatorn.
Material som vanligtvis bearbetas med sinker EDM
Eftersom EDM tar bort material elektriskt snarare än mekaniskt, kan alla elektriskt ledande material i allmänhet bearbetas oavsett hårdhet eller seghet. Tabellen nedan visar material som ofta paras ihop med en EDM-maskin.
| Material | Typiskt hårdhetsområde | Bearbetbarhet med sinker EDM | Vanligt bruk |
|---|---|---|---|
| Härdat verktygsstål | Upp till 60 till 65 HRC | Opåverkad av hårdhet eftersom borttagningen är termisk och elektrisk | Kaviteter i formsprutning |
| Titanlegering | Måttlig hårdhet, hög seghet | Bearbetbar trots seghet som utmanar skärande verktyg | Flyg- och medicinska komponenter |
| Volframkarbid | Mycket hög hårdhet | Bearbetningsbar genom gnisterosion där enbart slipning är långsam | Skärverktygsinsatser och slitdelar |
| Ledande keramik | Hög hårdhet, spröd | Bearbetningsbar om elektriskt ledande | Specialiserade slitstarka komponenter |
| Rostfritt stål | Måttlig till hög hårdhet | God allmän bearbetbarhet | Medicinska och livsmedelsklassade verktyg |
Elektrodmaterialanvändning på en Die Sinker-maskin
Valet av elektrodmaterial påverkar förslitningshastighet, uppnåbar finish och hur väl fina detaljer överförs till kaviteten. Diagrammet nedan visar ett allmänt användningsmönster över vanliga elektrodmaterial på en sjunkande EDM-maskin.
Sinker EDM Jämfört med Tråd EDM och CNC-fräsning
Sinker EDM är ett av flera sätt att producera en precisionskavitet eller -funktion, och att jämföra den med tråd-EDM och CNC-fräsning hjälper till att klargöra var en Die Sinking EDM-maskin passar bäst. Radardiagrammet nedan radar upp fem praktiska attribut för alla tre metoderna.
- Sänke EDM
- Wire EDM
- CNC-fräsning
Materialborttagningshastighet genom urladdningsströminställning
Att höja urladdningsströmmen på en EDM-maskin påskyndar materialavlägsnandet men ändrar också ytfinish och elektrodslitage, vilket är anledningen till att grovbearbetning och finbearbetning vanligtvis körs vid olika inställningar. Linjediagrammet nedan illustrerar ett allmänt samband mellan urladdningsström och relativ borttagningshastighet.
Typisk ytfinish efter bearbetningsstadium
Ytfinishen på en Die Sinking EDM-maskin förbättras när processen går från grovbearbetning till gradvis finare finbearbetning. Tabellen nedan visar ett allmänt Ra-värde, mätt i mikrometer, associerat med varje steg.
Maskinklass och specifikationsreferens
Genom att matcha arbetstankens storlek och elektrodviktskapaciteten till det största formblocket eller hålrummet i produktionen undviker man att under projektets gång ta reda på att en maskin är underdimensionerad. Tabellen nedan grupperar vanliga CNC-sänkare EDM-maskinklasser efter generellt specifikationsintervall.
| Maskinklass | Arbetstank storlek | Max elektrodvikt | Positioneringsnoggrannhet |
|---|---|---|---|
| Liten | 400 x 300 x 250 mm | Upp till 50 kg | Plus eller minus 0,005 mm |
| Medium | 650 x 450 x 350 mm | Upp till 150 kg | Plus eller minus 0,005 mm |
| Stora | 1000 x 700 x 500 mm | Upp till 500 kg | Plus eller minus 0,008 mm |
| Extra stor | 1500 x 1000 x 700 mm | Upp till 1000 kg | Plus eller minus 0,01 mm |
Typiskt sjunkande EDM-produktionsarbetsflöde
En färdig kavitet producerad på en CNC-sänke EDM passerar i allmänhet genom samma breda sekvens oavsett detaljens komplexitet. Stadierna nedan beskriver det allmänna flödet.
- 1 Elektroddesign och tillverkning
- 2 Uppställning och justering av arbetsstycket
- 3 Roughing Pass
- 4 Halvmålspass
- 5 Slutpass
- 6 Rengöring och besiktning
Där Sinker EDM-maskiner används
Precisionen och hårdhetsoberoendet hos Die Sinking EDM Machine-arbete gör den till ett standardval för flera tillverkningsinställningar.
-
Mögel- och formhålrum
Formsprutnings- och formgjutna verktyg där inre kavitetsgeometri inte kan nås med ett roterande skärverktyg.
-
Flyg- och rymdkomponenter
Kylhål och komplexa egenskaper i titan och superlegeringar där konventionell skärning är svår.
-
Formar för medicinsk utrustning
Kaviteter med fina detaljer som behöver en jämn finish och snäv dimensionell konsistens över långa produktionsserier.
-
Härdade verktyg och stansar
Stans- och formkomponenter bearbetade efter härdning, eftersom gnisterosion inte påverkas av materialets härdade tillstånd.
Att välja en tillverkare av sjunkande EDM-maskin
Att arbeta med en dedikerad CNC-sänkare EDM-maskinleverantör istället för en allmän återförsäljare av verktygsmaskiner är vanligtvis vettigt när en verkstad behöver specifik kontrollmjukvara, tankstorlek eller automationsfunktioner. Några praktiska kontrollpunkter hjälper till att begränsa sökningen bland alternativen för en OEM sinker EDM-maskin.
- Bekräfta att styrsystemet stöder elektrodens rörelsemönster och omloppscykler som verktygsprogrammet behöver.
- Kontrollera arbetstankens storlek och elektrodviktskapaciteten mot den största formen eller kavitetsblocket som förväntas i produktionen.
- Granska servorespons och spaltkontrollprestanda, eftersom detta påverkar hur konsekvent gnistgapet bibehålls under en lång målgång.
- Fråga om generatortyp och hur urladdningsenergin justeras mellan grovbearbetning och finbearbetning.
- Titta på dielektrisk vätskefiltrering och cirkulationskapacitet, eftersom vätskerenhet påverkar både ytkvalitet och elektrodslitage.
Ett antal köpare vänder sig mot en sjunkande EDM-maskintillverkare i Kina när volymen eller anpassningsbehoven växer, till stor del på grund av koncentrationen av styrmjukvaruutveckling, generatordesign och mekanisk byggkapacitet inom en enda leveransregion. Det är också här en automatisk matrissänkande EDM-maskin, byggd med automatiskt elektrodbyte och oövervakade cykelfunktioner, tenderar att vara lättast att köpa tillsammans med standard manuella tankkonstruktioner.
Tillverkningsbakgrund
Nantong New Era Technology Co., LTD har fokuserat på att utveckla, designa och producera numeriska styrmaskiner och CNC-verktygsmaskiner i mer än 20 år, med stöd av ett team som spänner över teknikutveckling, tillverkning och försäljningsservice.
- Erfarenhet 20 år
- Affärsmodell OEM och ODM EDM Maskinutveckling
- Kärnkapacitet CNC-verktygsmaskiner design och produktion
- Anläggning Produktions- och monteringscenter
Teamet arbetar som OEM EDM-maskintillverkare och ODM EDM-sänkmaskinsföretag, och teamet arbetar med kunder för att matcha maskinkonfiguration, såsom tankstorlek, generatorinställningar och kontrollprogramvara, till de delar som produceras, och bygger på pågående utveckling inom området för att förfina maskindesign över tiden.
Vad du ska kontrollera innan du köper en Die Sinker-maskin
- Be om ett prov på ett representativt material innan du bestämmer dig för en fullständig beställning.
- Kontrollera att kontrollprogramvaran stöder elektrodbiblioteket och kretsmönster som dina verktygsprogram redan använder.
- Bekräfta axelrörelse och tankstorlek mot ditt största förväntade formblock, inte bara din genomsnittliga delstorlek.
- Granska hur lätt förbrukningsvaror som filter och elektrodhållare kan anskaffas för löpande drift.
- Diskutera utbildning och inställningsstöd för styrsystemet så att nya program kan byggas utan en lång inlärningskurva.
Vanliga frågor
-
Q1. Vad är en sinker EDM-maskin
En sinker EDM-maskin, även kallad die sinker-maskin eller ram EDM-maskin, formar ett arbetsstycke genom att sänka en formad elektrod i materialet medan upprepade elektriska gnistor eroderar ytan för att matcha elektrodformen.
-
Q2. Hur fungerar EDM-dössänkning
En formad elektrod och arbetsstycket är nedsänkta i dielektrisk vätska, och en serie snabba elektriska urladdningar mellan de två eroderar material från arbetsstycket i elektrodens mönster.
-
Q3. Vad är sjunkande EDM
Sjunkande EDM är det allmänna processnamnet för att använda en sänke-EDM-maskin för att bilda håligheter, såsom mögel- och formavtryck, genom kontrollerad gnisterosion snarare än skärverktyg.
-
Q4. Vad är ram EDM
Ram EDM är ett annat vanligt namn för sinker EDM, och syftar på kolven som driver elektroden nedåt i arbetsstycket under bearbetningscykeln.
-
F5. Vilka material kan EDM bearbeta
EDM fungerar på alla elektriskt ledande material, som täcker de flesta verktygsstål, rostfritt stål, titanlegeringar, volframkarbid och olika ledande keramer.
-
F6. Kan EDM maskinhärdat stål
Ja, eftersom materialavlägsnande sker genom elektrisk urladdning snarare än skärkraft, har hårdheten liten effekt på hur processen fungerar.
-
F7. Kan EDM bearbeta titan
Ja, titanlegeringar bearbetas vanligtvis med EDM, särskilt för flyg- och medicinska komponenter där deras seghet gör konventionell skärning svårare.
-
F8. Kan EDM skära hårdmetall
Ja, volframkarbid är en vanlig EDM-applikation, speciellt för skärverktygsskär och slitdelar där enbart slipning skulle vara långsam och svår.
-
F9. Hur exakt är EDM-bearbetning
Positioneringsnoggrannheten på en väl underhållen sinker EDM-maskin ligger vanligtvis inom ett område runt plus eller minus 0,005 mm, även om den exakta siffran beror på maskinklassen och processinställningarna.
-
Q10. Vilken ytfinish kan EDM uppnå
Ytfinish beror på bearbetningsstadiet, med grova drag som lämnar en grövre textur och ytbearbetningar som kan nå en fin, nära spegelnivå yta.


Om du är intresserad av våra produkter, kontakta oss.
KONTAKTUPPGIFTER
Nantong New Era Technology Co., LTD
- Femstjärnig industripark, Chongchuan-distriktet, Nantong City, Jiangsu-provinsen, Kina
- TEL:+86-19851302688
- E-post: [email protected]
Produkter
Snabblänk
Nyheter
Mobil terminal
NANTONG NEW ERA TECHNOLOGY CO., LTD Alla rättigheter förbehållna. Tillverkare av CNC-bearbetningscenter Kina bearbetningscenterfabrik
